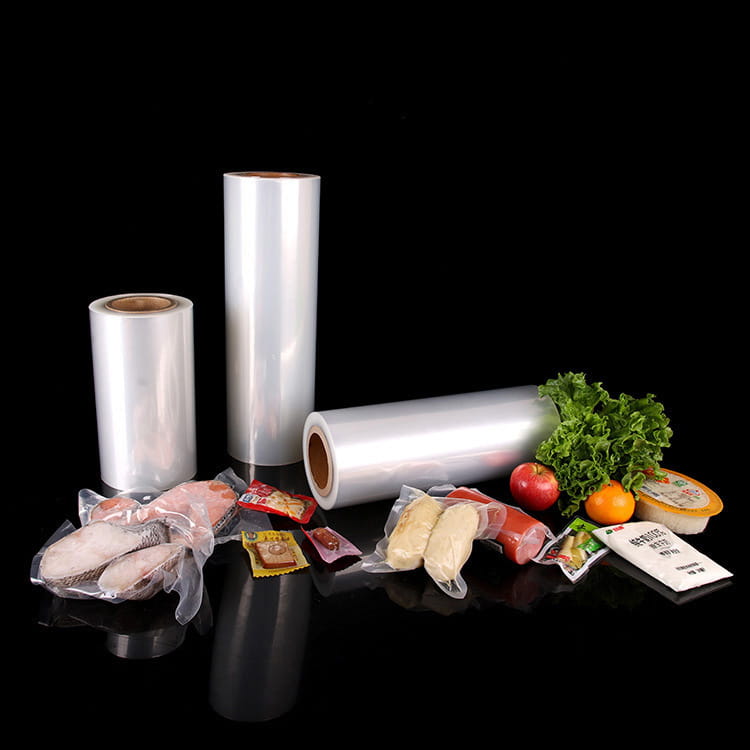


el película impresa compuesta Está fabricado con múltiples capas de materiales mediante adhesivos o procesos de coextrusión. Su estructura suele incluir una capa de sustrato (como PET, BOPP), una capa de barrera (como papel de aluminio, EVOH) y una capa de termosellado. La capa termosellable se encuentra en la capa más interna y está en contacto directo con el contenido. Su función principal es formar una interfaz de sellado confiable mediante el proceso de termosellado.
Esta función parece simple, pero en realidad necesita equilibrar múltiples contradicciones:
el game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
el balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
el coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
el performance defects of the heat seal layer may directly lead to packaging failure:
Una resistencia insuficiente del termosellado provoca fugas, lo que resulta en pérdida o contaminación del contenido;
El envejecimiento de la capa termosellable conduce a la deslaminación, que destruye las propiedades de barrera;
Los sellados térmicos desiguales producen puntos débiles, lo que reduce la resistencia al impacto del paquete.
el performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
La termosellabilidad a baja temperatura es el sustento de las líneas de producción de envases de alta velocidad. Tomando el polipropileno fundido (CPP) como ejemplo, su temperatura de termosellado suele ser entre 20 y 30 ℃ más baja que la del polietileno (PE) tradicional, lo que significa un menor consumo de energía del equipo y un tiempo de termosellado más corto (puede acortarse a menos de 0,5 segundos), mejorando así significativamente la eficiencia de producción.
el realization of low-temperature heat sealability depends on the molecular structure design of the material:
Distribución del peso molecular: el CPP con una distribución estrecha del peso molecular tiene un punto de fusión más bajo, pero es necesario equilibrar la resistencia y la tenacidad del termosellado mediante tecnología de mezcla;
Selección de aditivos: la adición de plastificantes como el polibuteno (PB) puede reducir el punto de fusión, pero es necesario controlar la cantidad de adición para evitar afectar las propiedades de barrera.
Para alimentos que requieren esterilización a alta temperatura (como alimentos enlatados, paquetes de comida instantánea) o medicamentos (como inyecciones), la capa termosellada debe soportar temperaturas de cocción de 121 °C o incluso superiores. El polietileno modificado (PE) utiliza tecnología de mezcla (como la adición de copolímero de etileno-acetato de vinilo EVA o copolímero de etileno-ácido acrílico EAA) para aumentar el punto de fusión por encima de 140 °C mientras se mantiene la resistencia del sellado térmico.
el key to high temperature stability lies in the thermal oxidation stability of the material:
el addition of antioxidants can delay the degradation of the material at high temperatures;
el formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
el uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
el destruction of uniformity may be caused by:
Fluctuaciones de las materias primas: como la distribución desigual del peso molecular del polímero;
Desviaciones de los parámetros de procesamiento: como temperatura de extrusión y velocidad de enfriamiento inconsistentes;
Condiciones de transporte y almacenamiento: como ambientes de alta temperatura y alta humedad que causan absorción de humedad o cristalización del material.
La resistencia del sellado térmico es el indicador principal para medir la confiabilidad del sellado. Los requisitos de resistencia al termosellado en diferentes escenarios de aplicación varían significativamente:
Envases de alimentos ordinarios: deben resistir vibraciones y extrusión durante el transporte para evitar fugas de contenido;
Envasado de medicamentos: debe resistir la punción con aguja para garantizar un aislamiento estéril;
Embalaje de productos industriales: debe soportar el apilamiento de objetos pesados para evitar que el embalaje se rompa.
el improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
el performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Sellado: una barrera directa para evitar fugas de contenido
En los envases de líquidos, una resistencia insuficiente del termosellado puede provocar fácilmente picaduras o grietas, provocando fugas de contenido. Por ejemplo, en el envasado de salsa de soja, la resistencia del termosellado debe ser ≥18N/15 mm para resistir la vibración y la extrusión durante el transporte.
Un fallo de sellado puede desencadenar una reacción en cadena:
La fuga de contenido provoca la pérdida del producto;
Los contaminantes externos ingresan al paquete, acelerando el deterioro del contenido;
La confianza del consumidor disminuye, dañando la imagen de marca.
el uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
el damage of barrier properties may be caused by:
Adhesión insuficiente entre la capa de sellado térmico y la capa de barrera;
Microporos generados durante el proceso de termosellado;
Envejecimiento del material causado por factores ambientales (como humedad y temperatura).
el toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Unas propiedades mecánicas insuficientes pueden provocar:
Rotura del paquete durante el transporte y dispersión de su contenido;
A los consumidores les resulta difícil abrir el paquete, lo que afecta la experiencia del usuario;
Deformación del paquete durante el apilamiento, reduciendo la eficiencia del almacenamiento.
el improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Innovación de materiales: composite funcional
Modificación de nanomateriales: mejore las propiedades mecánicas de la capa de sellado térmico agregando nanoarcilla, nanosílice, etc.;
Aplicación de materiales de origen biológico: los materiales de origen biológico como el ácido poliláctico (PLA) y el polihidroxialcanoato (PHA) pueden reducir el impacto ambiental de los envases;
Desarrollo de materiales inteligentes: la introducción de materiales de cambio de fase (PCM) hace que la capa termosellada responda a la temperatura y se adapte a las necesidades de la logística de la cadena de frío.
2. Actualización del proceso: control preciso
Tecnología de monitoreo en línea: monitoreo en tiempo real del proceso de termosellado a través de termómetros infrarrojos, medidores de espesor láser y otros equipos;
Simulación digital: utilice análisis de elementos finitos (FEA) para predecir la distribución de tensiones de la capa de sellado térmico y optimizar los parámetros del proceso;
Sistema de control de circuito cerrado: ajuste automáticamente la temperatura, presión y velocidad del termosellado de acuerdo con los datos de monitoreo para garantizar la coherencia.
3. Optimización del diseño: estructura ligera.
Diseño de adelgazamiento: reduzca el espesor de la capa de termosellado al tiempo que garantiza el rendimiento y reduce los costos de material;
Estructura compuesta multicapa: logre un equilibrio entre rendimiento y costo mediante la distribución gradiente de diferentes materiales;
Diseño de fácil desgarro: incruste una estructura debilitada en la capa de termosellado para mejorar la experiencia de apertura del consumidor.