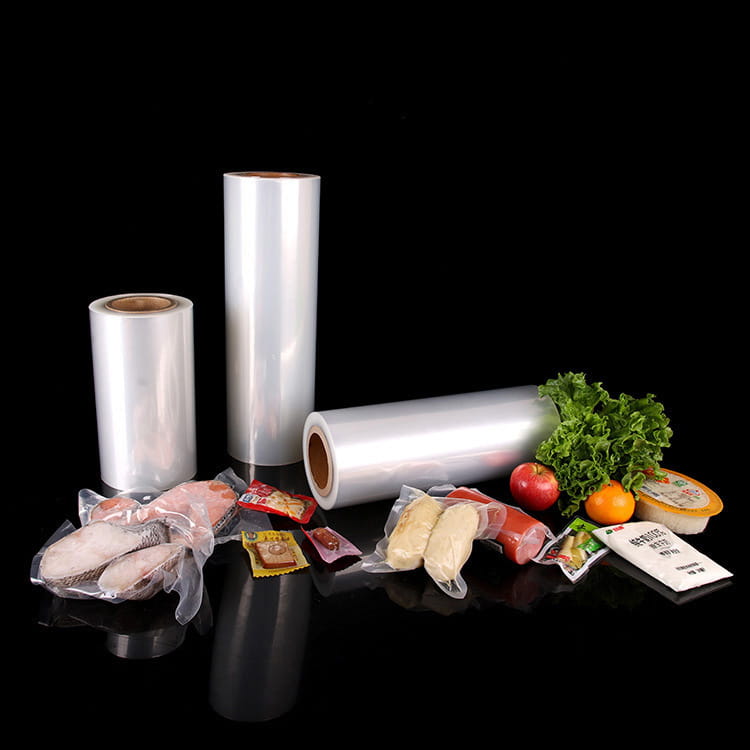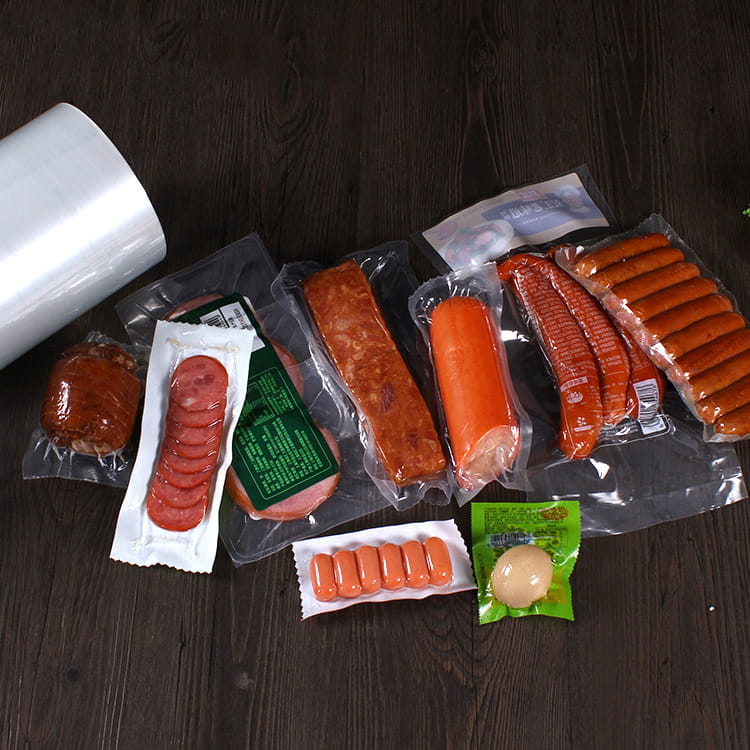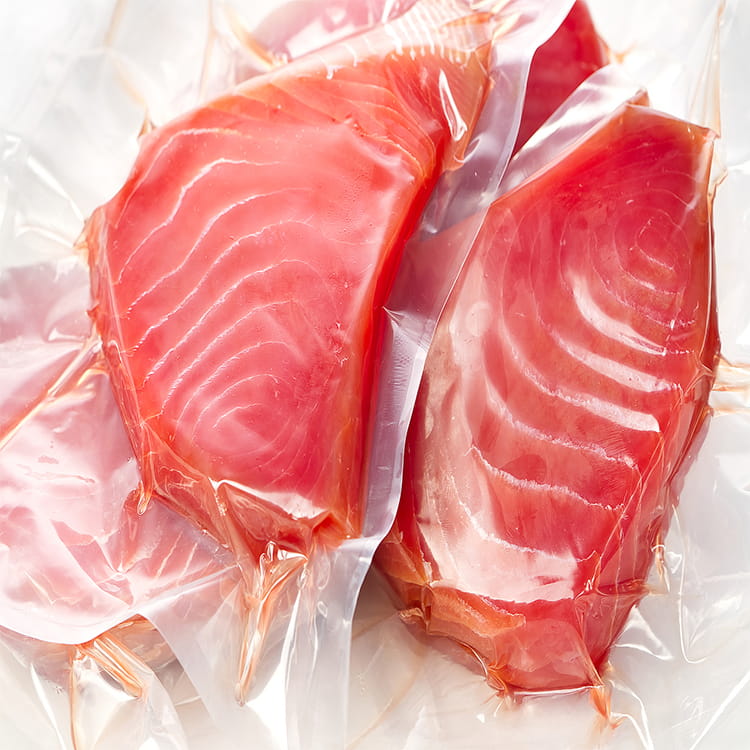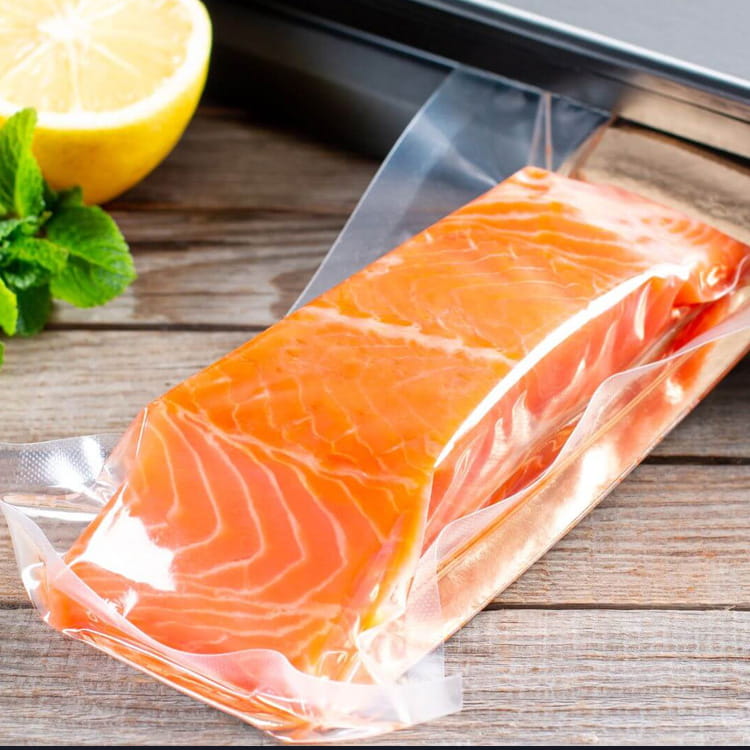


La película de embalaje transparente tubular es un material versátil ampliamente utilizado en las industrias alimentaria, farmacéutica y de bienes de consumo. Su función principal es proteger los productos de la contaminación externa manteniendo la visibilidad. En los últimos años, la incorporación de revestimientos antivaho se ha vuelto cada vez más importante, particularmente en aplicaciones donde la acumulación de humedad puede comprometer la calidad del producto y el atractivo para el consumidor.
Comprensión de la película de embalaje transparente tubular
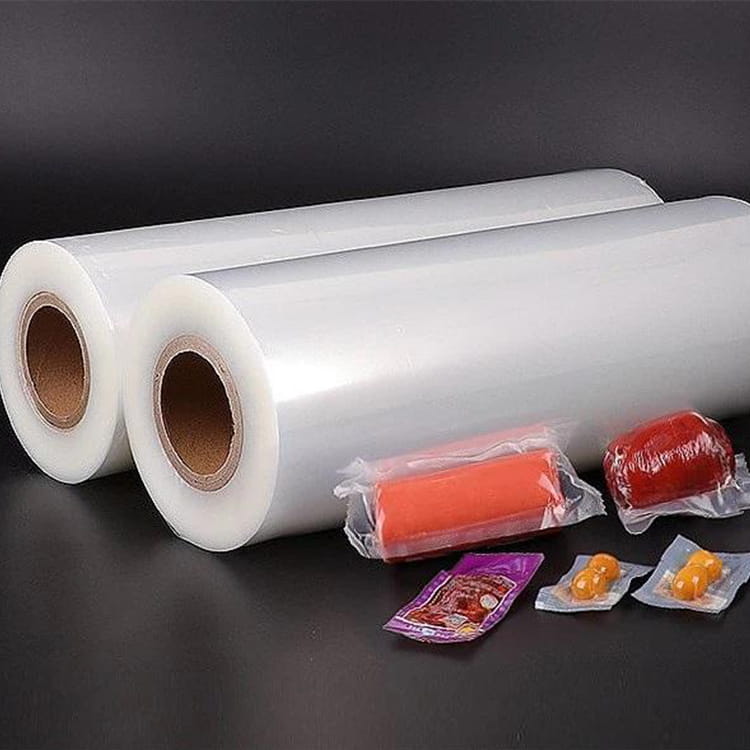
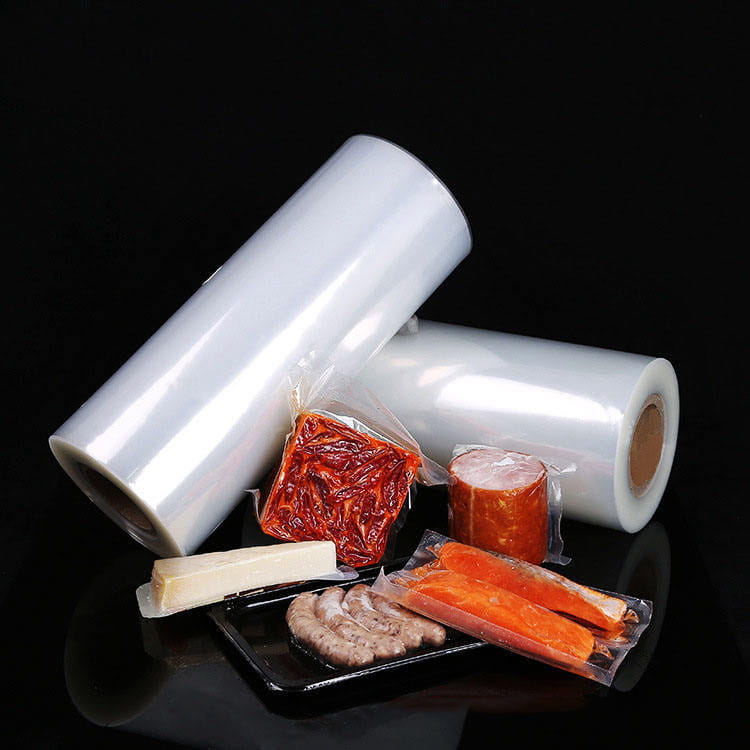
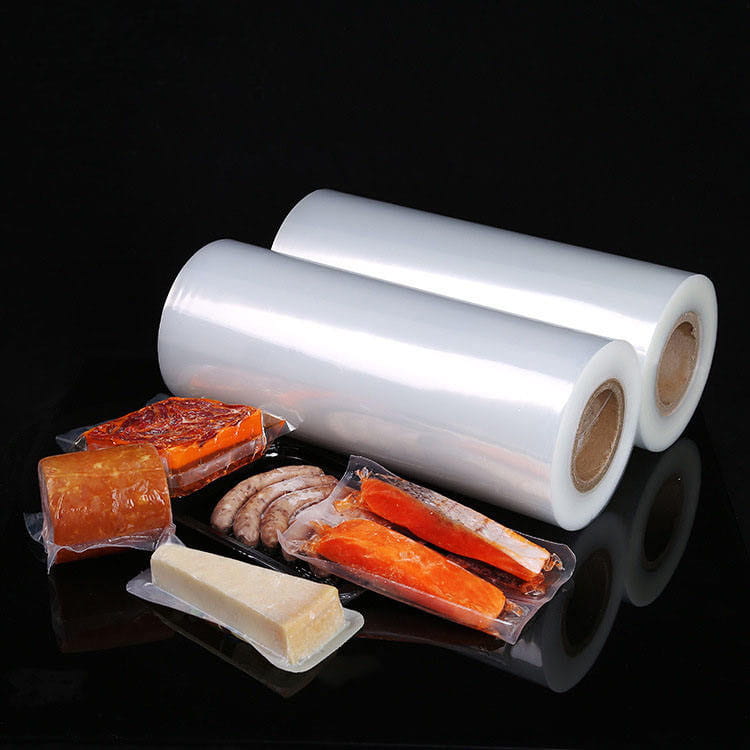
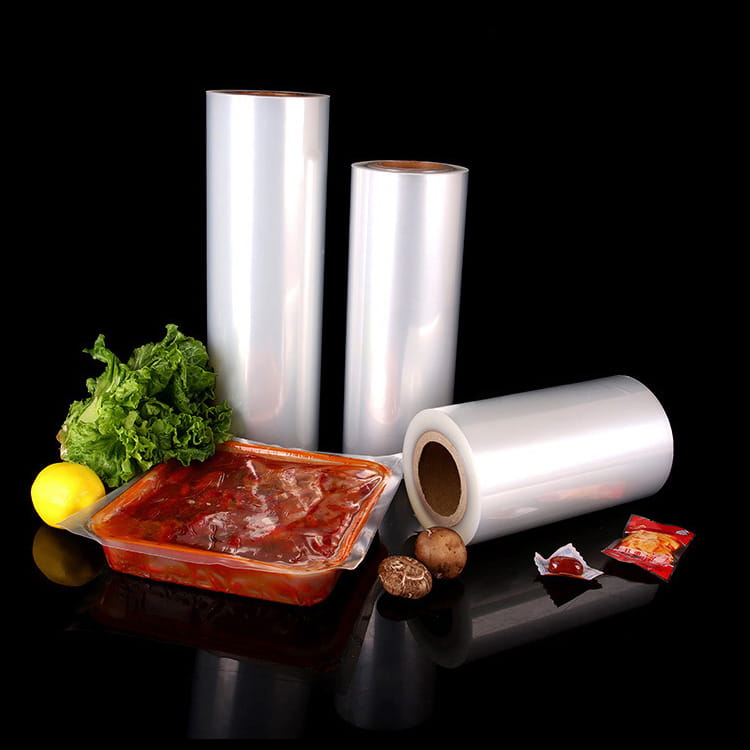
Film de embalaje transparente tubular es un solución de embalaje flexible normalmente se fabrican a partir de polímeros como polietileno (PE), polipropileno (PP) o tereftalato de polietileno (PET). Su forma tubular permite un embalaje sin costuras, lo que reduce la necesidad de procesos de sellado adicionales y minimiza el desperdicio de embalaje. La transparencia de la película es un atributo crítico, ya que proporciona visibilidad clara del producto , que es esencial para la aceptación del consumidor en entornos minoristas.
Además de su función protectora básica, la película de embalaje transparente tubular debe cumplir requisitos de rendimiento específicos , incluyendo resistencia a la humedad, resistencia a la tracción, claridad y termosellabilidad . La integración de recubrimientos superficiales, en particular recubrimientos antivaho, mejora estas propiedades funcionales al abordar los desafíos relacionados con la condensación y la formación de niebla en la superficie de la película.
El problema de la formación de niebla en los envases
La formación de niebla se produce cuando el vapor de agua se condensa en la superficie interior de la película del embalaje, creando pequeñas gotas que dispersan la luz y reducen la transparencia. Este fenómeno es común en ambientes con mucha humedad, almacenamiento en frío o productos con alto contenido de humedad, como productos frescos, alimentos congelados y comidas listas para comer. La niebla puede tener varios efectos negativos sobre el rendimiento del embalaje:
- Visibilidad reducida del producto. , lo que puede disminuir el atractivo del consumidor y dificultar las decisiones de compra.
- Problemas de calidad percibidos , ya que la niebla puede sugerir que el producto está comprometido o menos fresco.
- Impacto potencial en la seguridad del producto , especialmente si la humedad estimula el crecimiento microbiano.
Por estas razones, abordar la formación de niebla es una consideración crítica tanto para ingenieros de embalaje y compradores en las industrias alimentaria y farmacéutica.
Mecanismos de recubrimientos antivaho.
Los revestimientos antivaho están diseñados para evitar que se formen gotas de agua en la superficie de la película de embalaje transparente tubular. Lo logran mediante Modificar las propiedades superficiales de la película. , promoviendo la formación de una capa de agua fina y uniforme en lugar de gotas discretas. Hay dos mecanismos principales:
- Recubrimientos hidrófilos : Estos recubrimientos atraen moléculas de agua y las distribuyen uniformemente por la superficie. El agua forma una capa continua y transparente en lugar de gotas, preservando la claridad de la película.
- Modificación de energía superficial : Al alterar la energía superficial de la película, los recubrimientos antivaho reducen la tendencia del agua a formar gotas. Esto es especialmente eficaz para aplicaciones de embalaje en entornos de alta humedad o temperatura variable.
La elección de la tecnología antivaho depende de factores como el tipo de polímero utilizado, las condiciones de almacenamiento esperadas y la vida útil prevista del producto.
Beneficios de los recubrimientos antivaho en film de embalaje transparente tubular
La integración de recubrimientos antivaho proporciona múltiples beneficios tanto para los fabricantes como para los usuarios finales:
- Visibilidad mejorada del producto : Los recubrimientos antivaho mantienen la transparencia de la película, asegurando que los consumidores puedan ver claramente el producto. Esto es particularmente importante para los productos frescos, los productos congelados y las comidas preenvasadas.
- Vida útil extendida : Al prevenir la condensación, los recubrimientos antivaho ayudan a reducir la degradación relacionada con la humedad, como el crecimiento microbiano o los cambios de textura en los productos alimenticios.
- Experiencia del consumidor mejorada : El envase transparente mejora la percepción de frescura y calidad, respaldando la reputación de la marca y la satisfacción del cliente.
- Eficiencia operativa : Los revestimientos antivaho reducen la necesidad de manipular o limpiar con frecuencia las superficies de los envases en entornos con alta humedad, lo que mejora la eficiencia en los entornos de producción y venta minorista.
Estas ventajas hacen que los recubrimientos antivaho sean una consideración esencial en el diseño y selección de películas de embalaje tubulares transparentes para Productos sensibles a la humedad y a la temperatura. .
Aplicaciones en todas las industrias
Los recubrimientos antivaho en películas de embalaje transparentes tubulares se utilizan ampliamente en industrias donde la visibilidad y la frescura son fundamentales:
- Envasado de alimentos : Las frutas, verduras, ensaladas y comidas listas para comer frescas se benefician de los recubrimientos antivaho para mantener una apariencia atractiva en vitrinas refrigeradas.
- alimentos congelados : El helado, las verduras congeladas y las comidas preparadas a menudo se condensan durante la descongelación o el almacenamiento, lo que hace que las propiedades antivaho sean vitales para mantener una visibilidad clara.
- Envases de bebidas : Las botellas de bebidas frías o los paquetes múltiples envueltos en una película tubular transparente requieren recubrimientos antivaho para evitar la condensación durante la refrigeración.
- Productos farmacéuticos : Ciertos medicamentos y suplementos envasados en películas transparentes requieren protección contra la acumulación de humedad para preservar la integridad del producto y la legibilidad de las etiquetas.
Estas aplicaciones ilustran la amplia relevancia de los recubrimientos antivaho para mantener la calidad del producto, el atractivo para el consumidor y el rendimiento del embalaje.
Consideraciones para los fabricantes
Al seleccionar o producir películas tubulares transparentes para embalaje con recubrimientos antivaho, los fabricantes deben evaluar varios factores técnicos:
- Compatibilidad con el polímero base. : El revestimiento antivaho debe adherirse eficazmente sin comprometer la flexibilidad o claridad de la película.
- Durabilidad : Los recubrimientos deben resistir la manipulación mecánica, el sellado y el transporte sin perder eficacia.
- Cumplimiento de la seguridad alimentaria : Los recubrimientos utilizados en envases de alimentos deben cumplir con las normas reglamentarias pertinentes para garantizar un contacto seguro con los consumibles.
- Rentabilidad : Si bien los recubrimientos antivaho mejoran el rendimiento, los fabricantes deben equilibrar los costos adicionales con los beneficios en términos de atractivo en los estantes y reducción del desperdicio de productos.
Al abordar cuidadosamente estos factores, los fabricantes pueden optimizar el rendimiento de la película de embalaje transparente tubular y ofrecer valor a los compradores de múltiples sectores.
Consideraciones del comprador
Para los compradores, seleccionar una película de embalaje transparente tubular con propiedades antivaho implica comprender tanto los requisitos del producto como las condiciones operativas:
- tipo de producto : Los productos con alto contenido de humedad o almacenados en refrigeración requieren películas con un rendimiento antivaho superior.
- Condiciones de almacenamiento y exhibición. : Las películas destinadas a cadena de frío o ambientes húmedos deben mantener la claridad a pesar de los riesgos de condensación.
- Cumplimiento normativo : Los compradores deben asegurarse de que la película seleccionada cumpla con todas las normas de etiquetado y seguridad alimentaria aplicables.
- Análisis costo-beneficio : La mejora de la visibilidad, la vida útil y el atractivo para el consumidor que ofrecen los recubrimientos antivaho deben sopesarse con los costos de adquisición adicionales.
Al abordar estas consideraciones, los compradores pueden seleccionar la película de embalaje transparente tubular más adecuada para sus aplicaciones específicas.
Evaluación y pruebas de desempeño.
La evaluación de la eficacia de los recubrimientos antivaho en películas de embalaje transparentes tubulares requiere métodos de prueba estandarizados. Los criterios clave de evaluación incluyen:
- Resistencia a la niebla bajo alta humedad. : Simulación de condiciones de almacenamiento para medir la persistencia de la claridad en el tiempo.
- Adherencia y durabilidad : Garantizar que el recubrimiento siga siendo eficaz durante la manipulación, el sellado y el transporte.
- Claridad óptica : Evaluar la transparencia mediante inspección visual o instrumentos especializados para verificar que se mantiene la visibilidad.
- Resistencia a la migración de humedad : Evaluación de la capacidad de la película para gestionar la condensación y prevenir la formación de gotas de agua.
Los fabricantes suelen proporcionar datos de rendimiento para ayudar a los compradores a tomar decisiones informadas y optimizar las aplicaciones de embalaje.
Tendencias e innovaciones futuras
Se espera que la demanda de películas tubulares transparentes para envases con revestimientos antivaho crezca debido a las crecientes expectativas de los consumidores sobre frescura, visibilidad del producto y garantía de calidad . Las tendencias emergentes incluyen:
- Recubrimientos sostenibles : Desarrollo de recubrimientos antivaho respetuosos con el medio ambiente y compatibles con películas reciclables y biodegradables.
- Películas multifuncionales : Integración de propiedades antivaho con otras características como recubrimientos antimicrobianos, mejoras de termosellabilidad o capas de barrera.
- Tecnologías avanzadas de polímeros : Innovaciones en formulaciones de polímeros que mejoran la adhesión y durabilidad de los recubrimientos antivaho manteniendo la transparencia y la flexibilidad.
Estas tendencias reflejan las necesidades cambiantes de las industrias que dependen de películas tubulares transparentes para embalaje y el creciente énfasis en el rendimiento, la sostenibilidad y la experiencia del consumidor.