

El deterioro de los alimentos, la entrada de humedad y la permeación de oxígeno siguen siendo las mayores amenazas para la calidad de los alimentos envasados. Para los fabricantes, seleccionar el embalaje flexible adecuado no es sólo una decisión de costes: determina directamente la seguridad, la reducción de residuos y la reputación de la marca. Las películas de embalaje de alta barrera ofrecen una solución técnica probada. Al minimizar la transmisión de gas y vapor, estas estructuras diseñadas preservan la frescura, previenen el crecimiento microbiano y mantienen los atributos sensoriales. Este artículo examina la ciencia detrás película de alta barrera y película de barrera media , su papel en poli seguridad alimentaria y cómo se validan las certificaciones bolsas de polietileno seguras para alimentos . También compararemos datos de rendimiento, exploraremos la extensión de la vida útil en el mundo real y brindaremos información útil para los profesionales del envasado de alimentos.
El papel fundamental de las películas de barrera en el envasado de alimentos moderno
Cada año, casi un tercio de los alimentos producidos en todo el mundo se pierde o desperdicia, y el principal factor que contribuye a ello es el envasado inadecuado. El oxígeno, la humedad y la luz desencadenan la oxidación de lípidos, el pardeamiento enzimático y la proliferación microbiana. Película de barrera de oxígeno reduce la rancidez oxidativa en nueces, aceites y carnes, mientras que embalaje de barrera contra la humedad previene el endurecimiento de los productos horneados y el apelmazamiento de los polvos. El embalaje flexible avanzado integra múltiples capas protectoras en una solución liviana. Las películas de barrera se clasifican según sus tasas de transmisión: la barrera alta generalmente ofrece una tasa de transmisión de oxígeno (OTR) inferior a 5 cc/m²/día y una tasa de transmisión de vapor de agua (WVTR) inferior a 1 g/m²/día. Las películas de barrera media funcionan en el rango de 5 a 100 cc/m²/día para OTR.
La elección entre barrera alta y media depende de la sensibilidad del producto, la vida útil deseada y las condiciones de distribución. Las verduras congeladas pueden requerir protección contra la humedad pero menos control del oxígeno, mientras que el café y el queso exigen una exclusión extrema del oxígeno. Los requisitos reglamentarios exigen además que todas las capas en contacto con alimentos cumplan con los estándares de contacto con alimentos de la FDA y la UE, lo que impulsa la necesidad de certificación de envases de alimentos a lo largo de la cadena de suministro.
Películas de barrera alta versus películas de barrera media: diferencias y aplicaciones clave
Comprender la brecha de desempeño entre Película de alta barrera y Película de barrera media Permite una selección precisa del material. Las soluciones de alta barrera suelen utilizar EVOH, PVDC o capas metalizadas; Las películas de barrera intermedia a menudo se basan en poliolefinas coextruidas o sustratos recubiertos. La siguiente tabla resume los rangos típicos y las categorías de alimentos recomendadas.
| Propiedad | Película de alta barrera | Película de barrera media |
|---|---|---|
| OTR (cc/m²/día) | < 5 | 5 – 100 |
| WVTR (g/m²/día) | < 1 | 1 – 15 |
| Vida útil típica (ambiente) | 12 – 24 meses | 3 – 9 meses |
| Lo mejor para | Café, queso, carne, nutrición médica. | Snacks, pastas secas, verduras congeladas. |
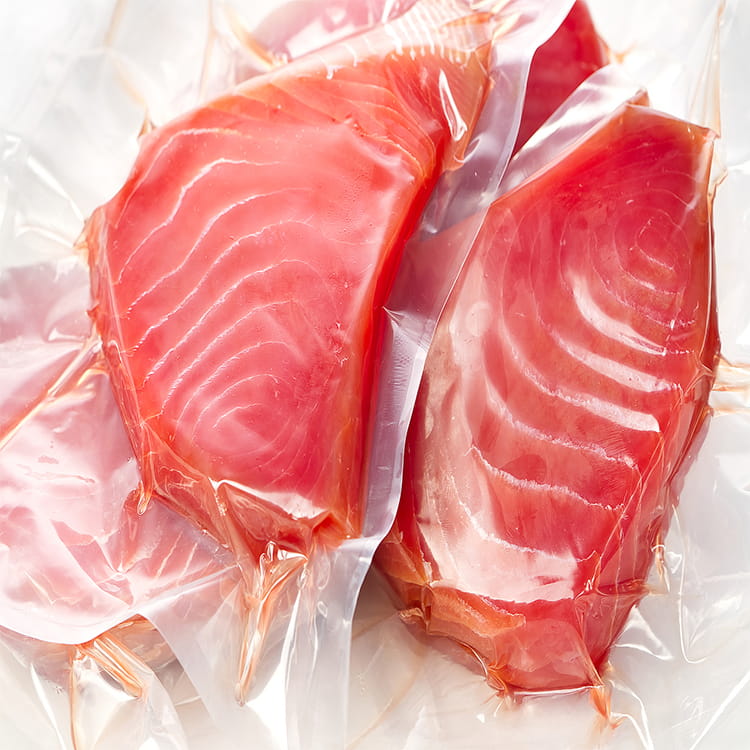
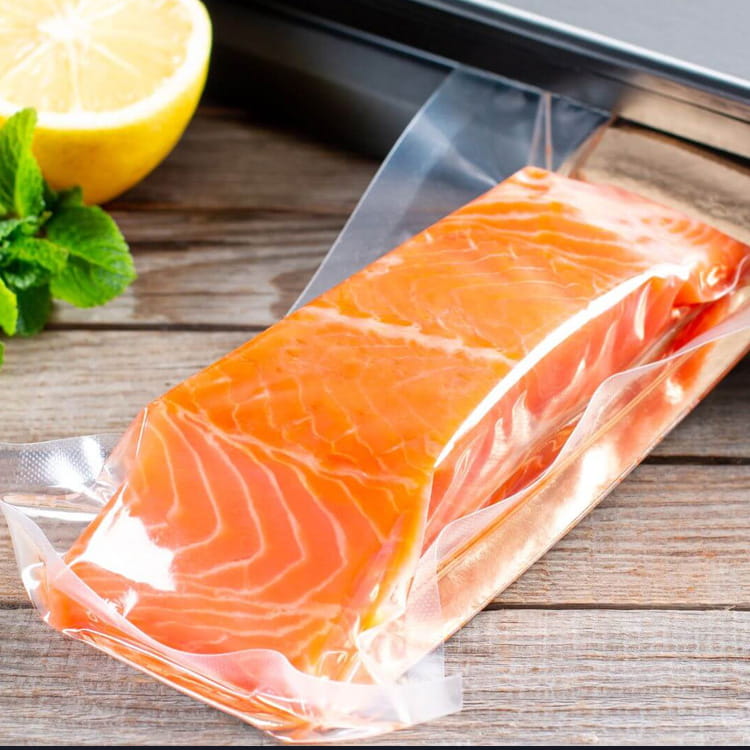
Datos de casos: Un estudio sobre granos de café tostados envasados en una película de alta barrera retuvo más del 90 % de los compuestos aromáticos volátiles después de 12 meses, mientras que la película de barrera media resultó en una pérdida del 40 %. Para la carne procesada, las bolsas al vacío de alta barrera ampliaron la vida útil refrigerada de 7 a 28 días en comparación con las bolsas de LDPE estándar. Este rendimiento reduce directamente las devoluciones de productos y mejora la seguridad del consumidor al inhibir clostridio botulínico crecimiento en condiciones anaeróbicas, siempre que el embalaje esté debidamente sellado.
Cómo las propiedades de barrera contra el oxígeno y la humedad prolongan la vida útil
Estabilidad oxidativa y conservación de nutrientes
El oxígeno es el principal impulsor de la degradación de la calidad en los alimentos que contienen lípidos. Por cada 1% de oxígeno que queda dentro de un paquete, la tasa de rancidez se duplica en ciertos aceites. Película de barrera de oxígeno Reduce el oxígeno residual a menos del 0,5 % cuyo se utiliza con lavado de gas o vacío. Esto extiende el período de inducción de las grasas poliinsaturadas, preservando las vitaminas A, C y E. En los productos de panadería, el oxígeno provoca el envejecimiento mediante la retrogradación del almidón; una alta barrera de oxígeno combinada con el control de la humedad mantiene las cortezas crujientes y las migajas tiernas durante semanas.
Control de la humedad: prevención de microbios y pérdida de textura
Envases con barrera contra la humedad. cumple dos funciones opuestas: evita que los alimentos secos absorban la humedad ambiental (p. ej., galletas saladas, polvos) y evita que los alimentos frescos pierdan agua (p. ej., queso, verduras cortadas). El WVTR objetivo debe coincidir con la actividad del agua del producto. Por ejemplo, un queso rallado requiere WVTR por debajo de 2 g/m²/día para evitar el secado de la superficie y el desarrollo de moho. Por el contrario, la cecina necesita una barrera que detenga la acumulación de humedad, lo que podría provocar el crecimiento de levadura. Datos de una prueba controlada: las galletas saladas almacenadas a un 75% de humedad relativa dentro de envases con alto WVTR se volvieron rancias en 3 días, mientras que aquellas en una película con alta barrera contra la humedad permanecieron crujientes durante más de 12 meses.
Además, extensión de la vida útil impacta directamente el desperdicio de alimentos. Una auditoría minorista de verduras de hojas verdes envasadas mostró que el cambio de una película de barrera media a una de barrera alta redujo el deterioro en la tienda del 18% al 4% en 10 días. Esta reducción se traduce en menores emisiones de carbono y mayor rentabilidad.
Garantizar la seguridad alimentaria de Poly: materiales, certificaciones y cumplimiento de la FDA
Cualquier embalaje flexible que entre en contacto con alimentos debe cumplir estrictas regulaciones globales. En EE. UU., los materiales deben cumplir con 21 CFR partes 170-199. Marcas de fabricantes de bolsas de LDPE que cumplen con la FDA (sin nombrar empresas específicas) se someten a pruebas rigurosas de migración general, metales pesados y contaminantes específicos. De manera similar, el reglamento de la UE (CE) nº 1935/2004 y 10/2011 establece límites para materiales y artículos plásticos destinados a entrar en contacto con alimentos.
Certificaciones clave para bolsas de polietileno seguras para alimentos incluyen:
- ISO 22000: Sistemas de gestión de seguridad alimentaria
- Materiales de embalaje BRCGS: estándar mundial
- FSSC 22000 (esquemas de embalaje certificados)
- China GB 4806.7 para plásticos en contacto con alimentos
Al abastecerse poli seguridad alimentaria materiales, solicite una Declaración de cumplimiento (DoC) e informes de prueba de migración. Las estructuras de alta barrera a menudo combinan múltiples polímeros (por ejemplo, EVOH, resinas de unión, PE o PP). Cada capa debe cumplir. Además, la compatibilidad con el reciclaje está ganando importancia: muchas películas de alta barrera ahora se diseñan con estructuras de PE monomaterial que contienen un revestimiento de barrera, lo que permite el reciclaje sin comprometer la seguridad.
Ejemplo de caso: un productor de comida lista para el consumo cambió a una bolsa de alta barrera que cumple con la FDA y obtuvo certificación de envases de alimentos para exportar a la UE. El proceso de certificación validó que ninguna sustancia añadida no intencionalmente (NIAS) migró a los alimentos, abriendo nuevos mercados y reduciendo el riesgo de responsabilidad.
La ciencia detrás de las películas multicapa de alta barrera
Las películas modernas de alta barrera se coextruyen o laminan de 5 a 11 capas. Cada capa cumple una función específica: sellabilidad, resistencia mecánica, barrera al oxígeno, barrera a la humedad e imprimibilidad. La capa de barrera al oxígeno más eficaz es el EVOH (alcohol etileno vinílico), que a baja humedad proporciona OTR por debajo de 0,5 cc/m²/día. Para proteger el EVOH de la humedad (lo que reduce su barrera), se intercala entre capas de poliolefina con resinas adhesivas. El siguiente SVG ilustra una estructura típica de barrera alta de 7 capas.
Además de la estructura, envases flexibles de calidad alimentaria debe resistir procesos de esterilización (por ejemplo, retorta o pasteurización) si se utiliza para comidas no perecederas. Las películas de alta barrera para autoclave mantienen su integridad a 121 °C, con una pérdida de barrera inferior al 10 % después del procesamiento. Esto los hace adecuados para raciones militares, alimentos para mascotas y comidas preparadas.
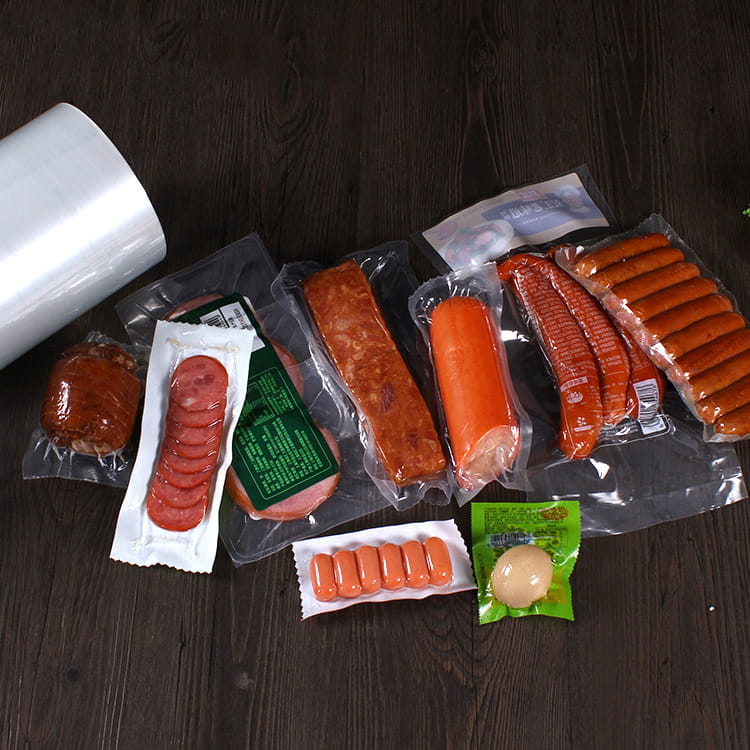
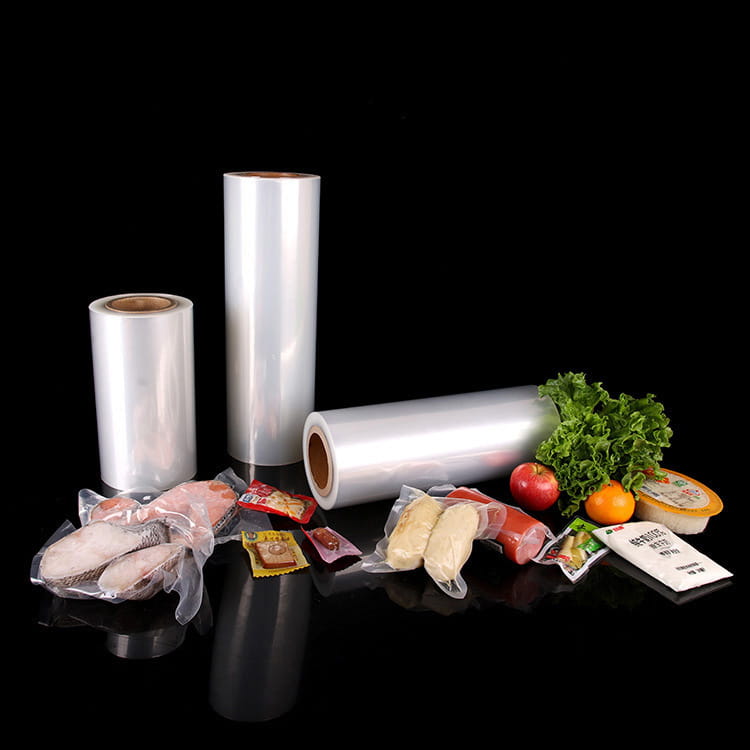
Ejemplo de rollo de película de alta barrera utilizado en la producción de envases flexibles aptos para alimentos.
Impacto en el mundo real: extensión de la vida útil en todas las categorías de alimentos
Los beneficios cuantificables de los envases de alta barrera están bien documentados en estudios de la industria alimentaria. A continuación se muestra un resumen de las mejoras en la vida útil medidas por laboratorios externos (valores promedio de múltiples ensayos sin marca).
- Café tostado (en grano entero): Bolsa estándar sin forro – 4 meses; barrera alta con válvula unidireccional – 18 meses (retención de aroma 120%).
- Queso duro (cheddar): Película retráctil de PVC – 6 semanas; Envase cutáneo al vacío de alta barrera – 9 meses.
- Carne seca (cecina): Bolsa de polipropileno – 3 meses; Alta barrera contra la humedad con eliminador de oxígeno: 15 meses.
- Golosinas para mascotas: Barrera media – 6 meses; Película metalizada de alta barrera – 24 meses sin moho ni rancidez.
- Manzanas recién cortadas: Concha convencional – 2 días; Bolsa antivaho de alta barrera con atmósfera modificada – 12 días.
Estas extensiones reducen la frecuencia de rotación de las unidades de mantenimiento de existencias (SKU) y permiten rutas de envío internacionales más largas. Además, los supermercados informan que los productos envasados en películas de alta barrera tienen un 70% menos de quejas de los clientes relacionadas con el estado rancio o los malos sabores en comparación con los envasados en bolsas de polietileno básicas. Cuando se combinan con absorbentes de oxígeno o lavados con nitrógeno, las películas de alta barrera prolongan aún más la vida útil sin conservantes, una ventaja fundamental para los productos de etiqueta limpia.
Sin embargo, el éxito requiere una correcta integridad del sello. Incluso un pequeño agujero en una estructura de barrera alta puede aumentar la OTR en un 500%. Por lo tanto, los fabricantes deben implementar pruebas de resistencia del sello (ASTM F88) y detección de fugas. muchos Marcas de fabricantes de bolsas de LDPE que cumplen con la FDA Ahora ofrecemos sistemas de inspección de sellos en línea para garantizar la coherencia.
Preguntas frecuentes (FAQ)
P1: ¿Cuál es la diferencia entre una película de barrera alta y una película de barrera media?
La película de alta barrera proporciona tasas de transmisión de oxígeno (OTR) inferiores a 5 cc/m²/día y una transmisión de humedad muy baja (WVTR <1 g/m²/día). Se utiliza para productos sensibles como café, queso y carne. La película de barrera media ofrece OTR entre 5 y 100 cc/m²/día y una protección moderada contra la humedad, adecuada para refrigerios secos, alimentos congelados y una vida útil más corta (3 a 9 meses).
P2: ¿Todas las bolsas de polietileno aptas para alimentos cumplen automáticamente con la FDA?
No. “Segura para los alimentos” es una afirmación general, mientras que el cumplimiento de la FDA requiere pruebas específicas según 21 CFR. Solicite siempre una Declaración de Cumplimiento (DoC) y datos de migración de terceros. Los proveedores acreditados proporcionan trazabilidad específica del lote para la seguridad de los polialimentos.
P3: ¿Se puede reciclar la película de alta barrera?
La alta barrera tradicional de múltiples materiales (por ejemplo, PET/EVOH/PE) no es fácilmente reciclable. Sin embargo, las nuevas películas monomateriales de PE de alta barrera con un contenido de EVOH inferior al 5 % están diseñadas para ser reciclables en los flujos de PE existentes. Consulte las pautas de reciclaje locales y los organismos certificados como RecyClass o APR.
P4: ¿Cómo previenen los envases con barrera contra la humedad los patógenos transmitidos por los alimentos?
Los envases con barrera contra la humedad no matan directamente los patógenos, pero controlan la actividad del agua (aw). Al bloquear la humedad externa, evita que aw supere 0,85, el umbral para el crecimiento de la mayoría de patógenos (p. ej., Salmonella, Staphylococcus aureus). Combinado con una barrera de oxígeno, inhibe la producción de moho y toxinas.
P5: ¿Qué certificaciones son esenciales para la certificación de envases de alimentos?
Las certificaciones más reconocidas son BRCGS Packaging, FSSC 22000, ISO 22000 y para mercados específicos: China GB 4806.7, EU 10/2011 y US FDA. Estos certifican que los procesos y materiales de fabricación cumplen con los requisitos del sistema de gestión de seguridad alimentaria.
P6: ¿Es siempre necesaria una película de alta barrera para prolongar la vida útil?
No siempre. Para productos bajos en grasa con distribución corta (por ejemplo, pan fresco entregado en 3 días), puede ser suficiente una barrera intermedia rentable o incluso LDPE estándar. Sin embargo, para la exportación, las marcas premium o la conservación de etiquetas limpias, la barrera alta es el enfoque más confiable.
Conclusiones estratégicas para envasadores y transformadores de alimentos
Seleccionar la película barrera correcta es un equilibrio entre la química del producto, la logística, el costo y la sostenibilidad. La película de alta barrera ofrece una protección inigualable para los alimentos sensibles al oxígeno y a la humedad, y a menudo extiende la vida útil entre un 200% y un 500% en comparación con las alternativas sin barrera. La película de barrera media proporciona un compromiso económico para productos moderadamente duraderos. Independientemente de la elección, el cumplimiento de certificación de envases de alimentos y poli seguridad alimentaria las regulaciones son obligatorias. Verifique siempre la documentación del proveedor, realice pruebas de integridad del sello de rutina y considere la posibilidad de reciclar al final de su vida útil. Al implementar estas prácticas, las marcas de alimentos reducen el desperdicio, mejoran la confianza de los consumidores y satisfacen las demandas de las cadenas de suministro globales.