

1. Definición de tipos de películas de polietileno: LDPE, LLDPE y HDPE
Las películas de polietileno (PE) dominan los envases flexibles debido a su versatilidad, resistencia química y rentabilidad. Las aplicaciones industriales se basan en tres subgrupos principales: película de ldpe (polietileno de baja densidad), película ldpe (polietileno lineal de baja densidad), y película de hdpe (polietileno de alta densidad). Cada uno ofrece propiedades mecánicas y ópticas distintas determinadas por la ramificación y la cristalinidad de la cadena polimérica. Comprender estas diferencias es fundamental para fabricantes de películas de polietileno cuyo diseñamos soluciones para envases de alimentos, cubiertas agrícolas o revestimientos industriales de alta resistencia.
El LDPE se caracteriza por su alta flexibilidad, claridad y resistencia al impacto. LLDPE proporciona una resistencia superior a la tracción y a la perforación debido a su estructura lineal con ramas cortas. El HDPE exhibe una alta cristalinidad, ofreciendo rigidez, rendimiento de barrera y excelente resistencia química. La siguiente tabla resume los parámetros técnicos clave a los que se hace referencia comúnmente en las líneas de película soplada y los procesos de recubrimiento por extrusión.
| Propiedad | Película de polietileno de baja densidad | Película LLDPE | Película de polietileno de alta densidad |
|---|---|---|---|
| Densidad (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Resistencia a la tracción (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Elongación de rotura (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Tasa de transmisión de vapor de agua (WVTR, g/(m²·día)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Claridad óptica | Alto | Medio-alto | Bajo opaco |
| Aplicaciones típicas | Film retráctil, embalajes ligeros, bolsas. | Envoltorios elásticos, sacos resistentes, forros. | Comestibles, bolsas tipo camiseta, láminas industriales. |
En la fabricación moderna, la combinación de LDPE y LLDPE optimiza la procesabilidad manteniendo la dureza. Para aplicaciones de alta resistencia, película de hdpe manufacturers A menudo se utiliza coextrusión de película fundida o soplada para combinar la rigidez del HDPE con capas de sellado. Estos perfiles de propiedades influyen directamente en el diseño de la matriz, la eficiencia de enfriamiento y la tensión del devanado en rollo de película de polietileno líneas de producción.
2. Extrusión de película soplada: tecnología central para películas tubulares
La extrusión de película soplada sigue siendo la técnica más extendida para producir película de ldpe , película ldpe y estructuras coextruidas multicapa. En este proceso, el polímero fundido es empujado hacia arriba a través de una matriz anular, inflado por aire interno para formar una burbuja, enfriado por un anillo de aire y colapsado en forma plana. rollo de película de polietileno valores. Las variables de control clave incluyen la relación de explosión (BUR), la altura de la línea de escarcha (FLH) y la velocidad de despegue, que en conjunto determinan la orientación mecánica de la película y el perfil de espesor.
Los datos industriales indican que BUR en un rango de 2:1 a 4:1 produce propiedades de tracción equilibradas en la dirección MD/TD. moderno líneas de película soplada incorporan control automático de perfil, IBC (enfriamiento de burbujas internas) y dosificación gravimétrica para mantener la variación del calibre por debajo de ±5%. Una línea típica para rollos de polietileno industrial Puede producir entre 250 y 500 kg/h para HDPE monocapa, mientras que las líneas multicapa (3, 5 o 7 capas) mejoran la barrera integryo capas de PA o EVOH. El siguiente esquema ilustra los componentes esenciales de un sistema de extrusión de película soplada.
Avanzado líneas de película soplada ahora integra el monitoreo de espesor en tiempo real a través de sensores capacitivos y calentamiento automático del perno de matriz, lo que permite láminas de polietileno personalizadas producción con tolerancias estrictas (±5–8%). Estas actualizaciones técnicas son cruciales para rollos de polietileno industrial que requieren un ancho uniforme y un menor desperdicio de material.
3. Coextrusión avanzada: ingeniería de estructuras de películas de PA/PE y películas de PA/PP
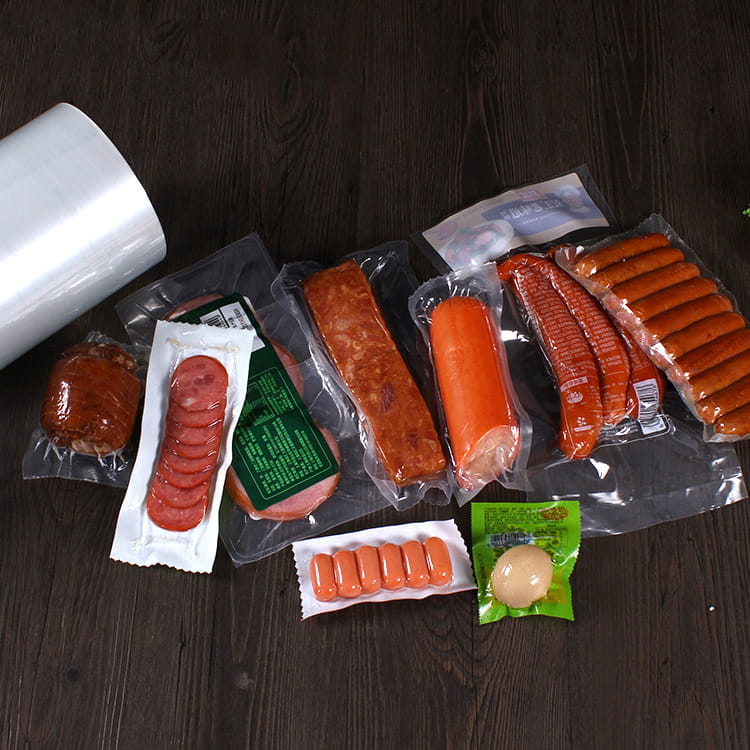
Para aplicaciones de barrera exigentes, como el envasado al vacío, el envasado en atmósfera modificada (MAP) y la contención de productos químicos, las películas de PE de una sola capa son insuficientes. Los ingenieros confían en la coextrusión multicapa que combina poliamida (PA) con poliolefinas. En particular, película de papel and película pa/pp representan estructuras de ingeniería avanzada que unen la barrera del oxígeno (capa de PA) con la sellabilidad y resistencia a la humedad (capas de PE o PP). Estas películas ofrecen tasas de transmisión de oxígeno (OTR) tan bajas como 2–8 cm³/(m²·día·atm) a 23 °C y 50 % de humedad relativa, en comparación con >2000 cm³ del PE estándar.
En una configuración típica de coextrusión de 5 capas (PA/unión/PE/unión/PA o PA/PE simétrico), el núcleo de PA contribuye a la resistencia a la perforación, la retención de aroma y la resistencia mecánica. Para aplicaciones de termoformado, película pa/pp Proporciona una mayor resistencia al calor (punto de fusión >160 °C) en comparación con las estructuras a base de PE, lo que lo hace ideal para bolsas de retorta o envases de llenado en caliente. Los datos de ensayos industriales muestran que la película coextruida de PA/PE reduce la tasa de fallas del paquete en un 40% en segmentos de alimentos congelados debido a una mayor resistencia a las grietas por flexión.
Ventajas clave de la coextrusión de PA/PE y PA/PP
- Mejora de la barrera de oxígeno hasta un 98 % frente al PE monocapa.
- Excelente termoformabilidad para bandejas de embutición profunda (relación de embutición ≥6 mm).
- Resistencia química mejorada contra aceites, grasas y solventes.
- Compatibilidad con líneas de formado, llenado y sellado de alta velocidad.
líder fabricantes de películas de polietileno adopte líneas de soplado o fundición multicapa con resinas de capa de unión dedicadas para garantizar una adhesión entre capas > 4 N/15 mm. El resultado es duradero. rollo de película de polietileno stock que cumple con rigurosas regulaciones de contacto con alimentos y estándares industriales como EN 13678.
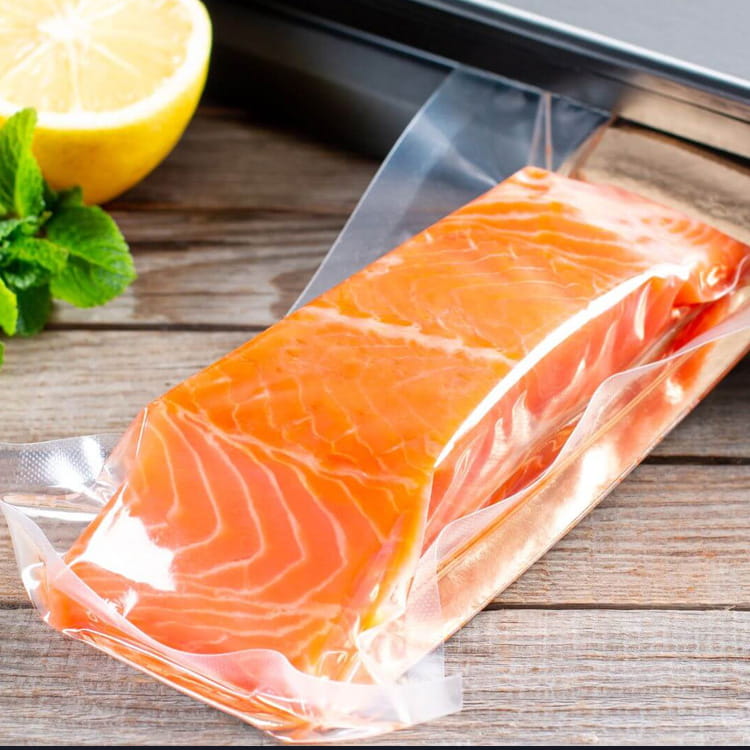
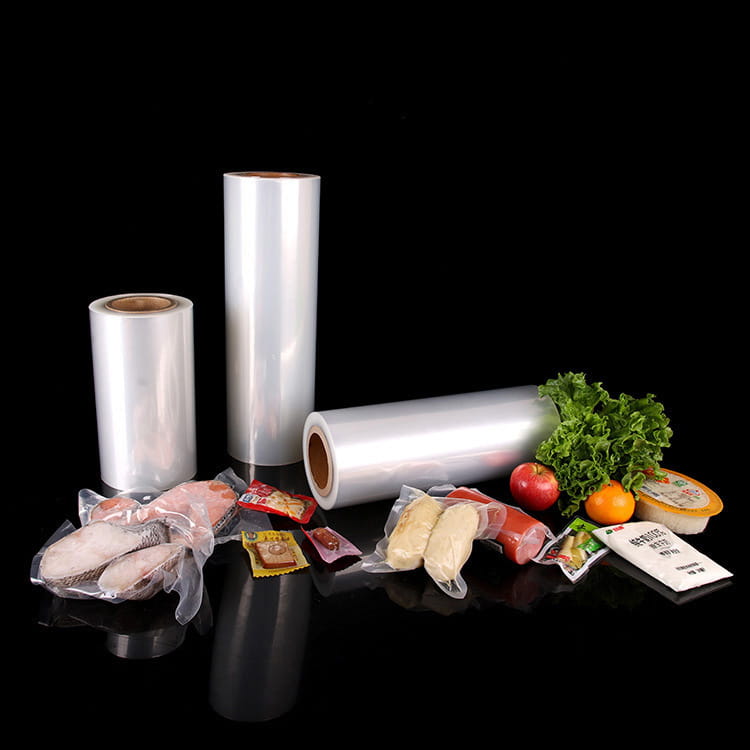
Figura: Producción de rollos de polietileno multicapa: ejemplo de coextrusión industrial para películas de barrera.
4. Parámetros técnicos para láminas de polietileno personalizadas y rollos industriales
Fabricación láminas de polietileno personalizadas and rollos de polietileno industrial Requiere un control preciso sobre el ancho, el espesor, el diámetro del núcleo y las propiedades mecánicas. Típico rollo de película de polietileno las dimensiones varían de 500 mm a 3000 mm de ancho, con diámetros exteriores de rollo de hasta 1000 mm (diámetro interior del núcleo 76 mm o 152 mm). Para cubiertas industriales de alta resistencia o barreras de vapor de construcción, se fabrican láminas de HDPE de 100 a 300 µm de espesor con estabilizadores UV y tratamientos superficiales antideslizantes.
Un parámetro crucial en la extrusión de película soplada para láminas personalizadas es el ancho plano, que se correlaciona directamente con la circunferencia de la burbuja y la tensión del bobinador. Además, la siguiente tabla describe las especificaciones típicas para película ldpe and película de ldpe rollos industriales:
| Parámetro | Láminas de LDPE personalizadas | Rollos industriales de LLDPE | Rollos de HDPE de alta resistencia |
|---|---|---|---|
| Rango de espesor (μm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Ancho máximo del rollo (mm) | 2800 | 3000 | 2500 |
| Resistencia a la tracción (MD, MPa) | 15-22 | 35–50 | 28–45 |
| Fuerza de impacto (caída de dardo, g) | 150–350 | 350–800 | 200–500 |
| Opciones aditivas | Deslizamiento, antibloqueo, UV | Antiestático, antideslizante | UV, negro de humo |
Para láminas de polietileno personalizadas , los fabricantes ajustan el diseño del tornillo de la extrusora (tornillos de barrera con secciones de mezcla) y el espacio del troquel (0,8 a 2,5 mm) para mantener la uniformidad del espesor. Las bobinadoras de alta velocidad con control de tensión de circuito cerrado eliminan el efecto telescópico y garantizan una dureza constante del rollo, esencial para los procesos de conversión posteriores, como la fabricación de bolsas o la laminación.
5. Aplicaciones clave que aprovechan los rollos de película de polietileno en todas las industrias
La adaptabilidad de película de ldpe , película ldpe y estructuras coextruidas se traduce en un amplio espectro de aplicaciones. Cada mercado exige perfiles mecánicos, ópticos y de barrera específicos:
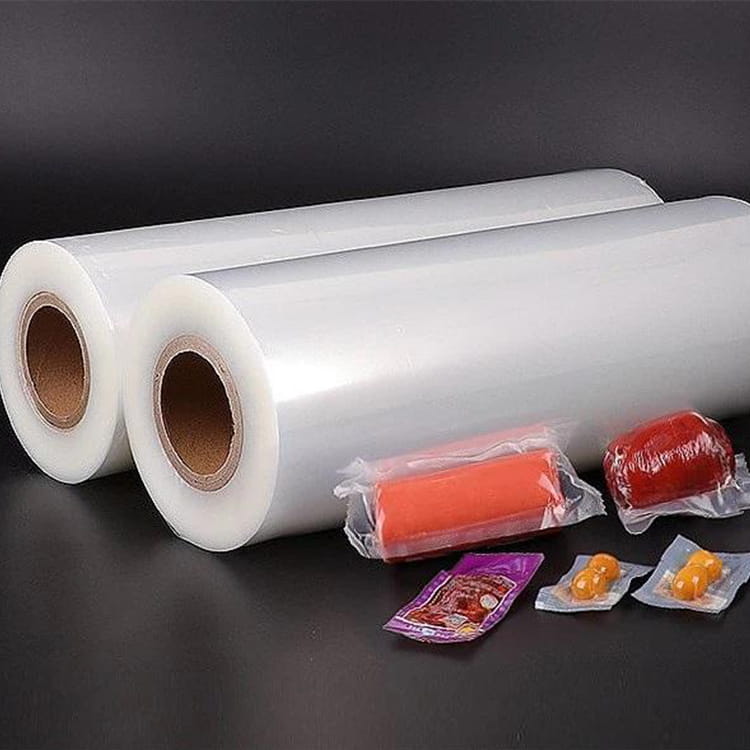
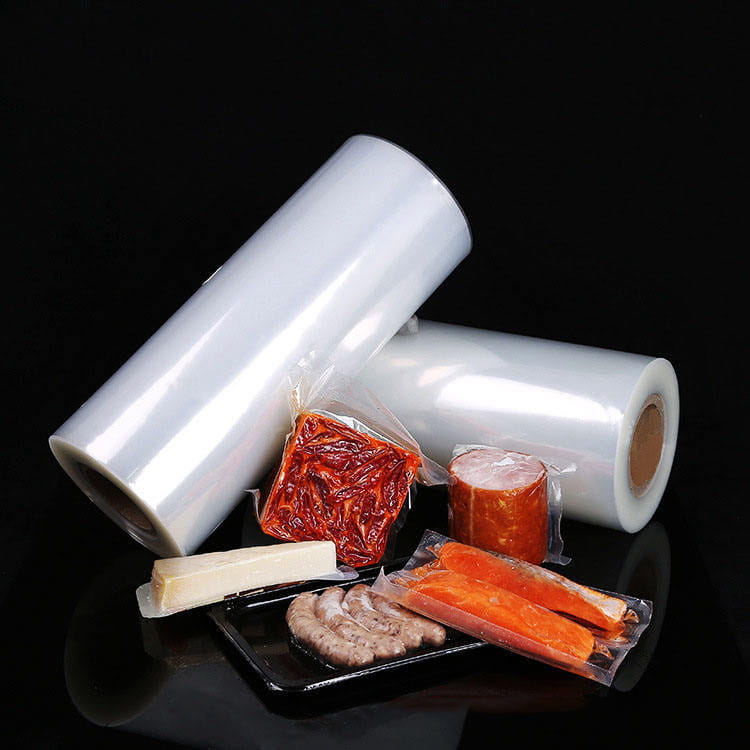
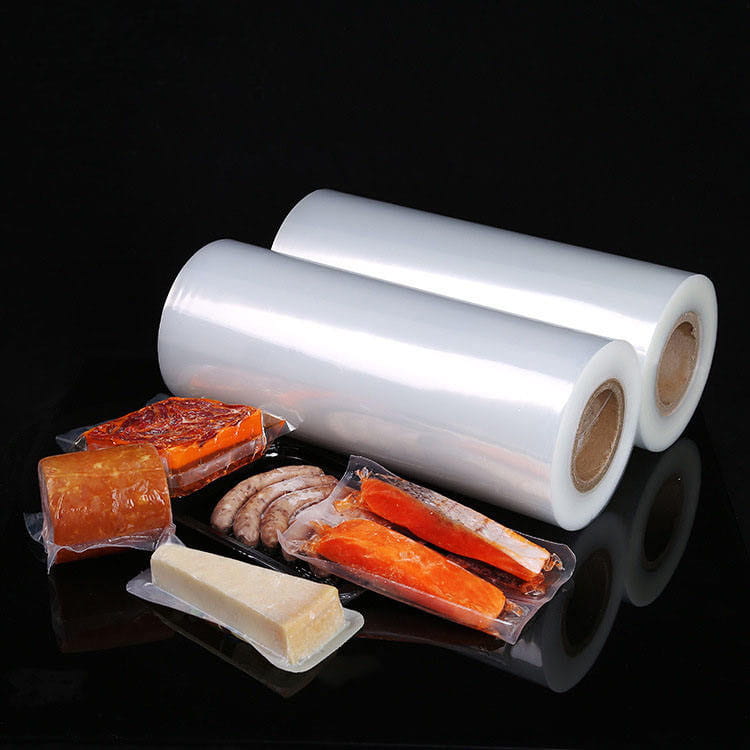
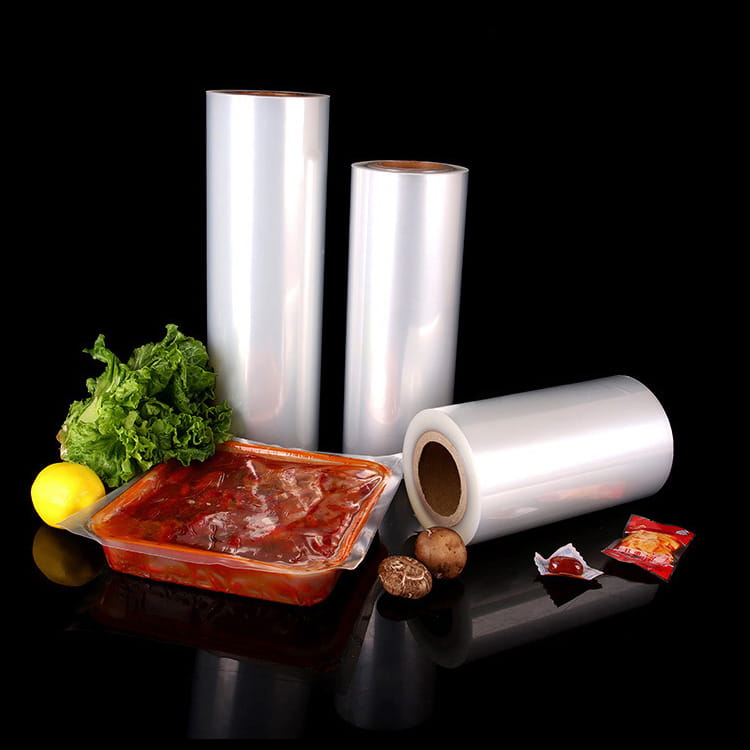
- Envases de alimentos: Películas retráctiles a base de LDPE para bandejas de aves, envoltorios elásticos de LLDPE para envolver paletas y película de papel para conservación de quesos o carnes (ampliando la vida útil de 7 a 21 días).
- Películas agrícolas: LDPE estabilizado a los rayos UV para cubiertas de invernaderos (vida útil de 12 a 24 meses) y películas estirables de ensilaje que utilizan LLDPE/unión/EVOH multicapa para reducir la entrada de oxígeno en un 90 %.
- Sacos industriales pesados: Películas coextruidas de HDPE/LLDPE con 120–180 µm de espesor, logrando una resistencia a carga superior > 400 N para materiales de construcción o polvos químicos.
- Médico e higiene: Películas transpirables producidas agregando rellenos de carbonato de calcio al PE y luego estirándolas para crear microporos; Se utiliza en campos quirúrgicos y cubiertas protectoras.
Los análisis de mercado muestran que la demanda mundial de rollos de polietileno industrial crece un 4,2% anual, impulsado por el embalaje y la automatización del comercio electrónico. Fabricantes de películas de polietileno. invertir en líneas de película soplada con transporte oscilante para reducir las bandas de calibre, garantizando una calidad del rollo que cumpla con los estándares ASTM D2103.
6. Control de calidad y selección de materiales para fabricantes de películas
Producción constante de alto rendimiento. rollo de película de polietileno El inventario se basa en rigurosos protocolos de calidad. Fabricantes de películas de polietileno. Utilice pruebas de laboratorio para determinar el índice de flujo de fusión (MFI), el recuento de geles y las propiedades ópticas. Para líneas de película soplada , los sistemas de monitoreo en línea rastrean el espesor a través de sensores capacitivos o de calibre beta, proporcionando retroalimentación de circuito cerrado al troquel automático. La prueba de tracción según Norma ASTM D882 es obligatoria para pedidos personalizados que requieren un alargamiento específico (por ejemplo, >600 % para películas estirables).
La selección del material implica elegir entre Ziegler-Natta o LLDPE catalizado por metaloceno; este último proporciona una distribución de peso molecular más estrecha y una mayor claridad. Para alto rendimiento láminas de polietileno personalizadas , se deben controlar los ratios de recuperación (<20% chatarra postindustrial) para evitar geles de degradación. Además, la fijación electrostática y el tratamiento corona (38–44 dinas/cm) garantizan la imprimibilidad y la resistencia de la unión de la laminación. La siguiente tabla describe las pruebas de calidad y los criterios de aceptación comunes:
| Parámetro de prueba | Método | Especificación típica (LDPE/LLDPE) |
|---|---|---|
| Variación de espesor | Norma ASTM D374 | ±5% del valor nominal |
| Resistencia a la tracción (DM) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Lágrima de Elmendorf (MD) | Norma ASTM D1922 | 150 – 400 gramos |
| COF (película a película) | Norma ASTM D1894 | 0,2 – 0,4 |
Avanzado manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring rollos de polietileno industrial realizar en almacenamiento en frío (-20 °C) o ambientes de alta temperatura (60 °C).
Preguntas frecuentes (FAQ)
P1: ¿Cuál es la principal diferencia entre la película LDPE y la película LLDPE en extrusión?
El LDPE tiene una mayor resistencia al fundido y es más fácil de procesar en líneas de película soplada , ofreciendo mejor claridad y brillo. El LLDPE proporciona una resistencia superior a la tracción, la perforación y el desgarro, pero requiere una mayor potencia del motor debido a su mayor viscosidad. Las mezclas de LDPE/LLDPE son comunes para equilibrar la procesabilidad con la tenacidad mecánica.
P2: ¿Cómo se compara la película de PA/PE con la película de PA/PP para envasado de alimentos?
película de papel Ofrece excelente sellabilidad y barrera contra la humedad a bajo costo, adecuado para aplicaciones de frío/congelado. película pa/pp resiste temperaturas más altas (autoclave de hasta 121 °C) y proporciona una resistencia química superior, ideal para comidas preparadas y envases de llenado en caliente.
P3: ¿Se pueden reciclar las láminas de polietileno personalizadas después de su uso industrial?
Sí, la mayoría de los rollos industriales de polietileno son reciclables mediante flujos de reciclaje mecánico. Sin embargo, las coextrusiones multimaterial (PA/PE) requieren separación o compatibilizadores. Muchos fabricantes ofrecen programas de recuperación de residuos postindustriales para producir gránulos reciclados para capas que no entran en contacto con alimentos.
P4: ¿Cuáles son los rangos de espesor típicos de la película de HDPE en aplicaciones de alta resistencia?
Para construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Fabricantes de películas de HDPE A menudo se modifica la densidad con aditivos para lograr una rigidez y resistencia al desgarro específicas.
P5: ¿Cómo puedo garantizar una uniformidad constante del calibre en mi rollo de película de polietileno?
Mantenga una temperatura de fusión constante, utilice el control automático del perno del troquel con escaneo de espesor y optimice el flujo de aire de enfriamiento alrededor de la burbuja. moderno líneas de película soplada equipado con IBC (enfriamiento interno de burbujas) puede reducir la variación del calibre a ±3–5%.