

1. El costo real de las punciones óseas en la carne sellada al vacío
Todo procesador de carne conoce la frustración: un sello al vacío perfecto arruinado por una punta de hueso afilada. Los productos cárnicos con hueso, como chuletas de cerdo, chuletones de res, costillas de cordero y muslos de pollo, son conocidos por romper las bolsas de vacío estándar. Estos pinchazos provocan la entrada de oxígeno, deterioro, pérdida de purga y costosos trabajos de reelaboración. Los datos de la industria indican que las fallas relacionadas con pinchazos representan entre el 12% y el 18% de todos los rechazos de envasado al vacío en las líneas de carnes rojas. Para una planta de tamaño mediano que procesa 10.000 unidades diarias, eso se traduce en cientos de bolsas desperdiciadas, reacondicionamiento de productos y posibles devoluciones de clientes.
El problema se intensifica con las líneas de envasado automatizadas donde la evacuación a alta velocidad crea diferencias repentinas de presión. Los bordes de los huesos, especialmente después de serrados o cortados, presentan un filo microscópico que corta películas convencionales de polietileno o nailon de baja calidad. Las bolsas tradicionales dependen únicamente del grosor, pero las películas más gruesas a menudo se vuelven rígidas, comprometiendo la integridad del sello y la maquinabilidad. La solución requiere un cambio fundamental hacia estructuras de ingeniería: película resistente a perforaciones con coextrusión multicapa, integrada embalaje protector óseo estrategias y alto rendimiento película de vacío coextruida de alta barrera que distribuye la energía del impacto.
2. Comprensión de la mecánica de la punción ósea: por qué los bordes afilados ganan frente a las películas débiles
La punción ósea no es un simple desgarro: es un evento de concentración de alto estrés. Cuyo la presión del vacío colapsa la bolsa alrededor de protuberancias óseas irregulares, la película experimenta fuerzas combinadas de tracción, cizallamiento y perforación. La punta de una costilla de cerdo típica puede ejercer una presión localizada superior a 200 N/mm² en condiciones de vacío total (99,5 % de eliminación de aire). La película de LDPE monocapa estándar falla a aproximadamente 40-60 N/mm². Incluso las películas coextruidas convencionales sin capas de perforación específicas fallan alrededor de 80-100 N/mm².
Factores críticos que aceleran los pinchazos
- Morfología ósea : Los huesos cortados con sierra producen bordes microdentados; Los huesos cortados crean escamas afiladas.
- Nivel de vacío : Un vacío más alto (más cercano al absoluto) aumenta la tensión de la película contra el hueso.
- Temperatura : La carne fría (2-4°C) hace que muchos polímeros sean menos dúctiles, lo que reduce la resistencia a la perforación hasta en un 30%.
- Manejo de paquetes : La vibración durante el transporte provoca micromovimientos que cortan las capas de la película.
Comprender esta mecánica lleva a una conclusión: el espesor pasivo es insuficiente. La industria ha avanzado hacia sistemas de defensa activos, combinando capas de alta resistencia, modificadores de impacto y diseño geométrico. Aquí es donde película de nailon coextruida juega un papel decisivo. El nailon (poliamida) ofrece un alargamiento excepcional a la rotura (300-500%) y una alta resistencia a la tracción, pero sólo cuando se coloca correctamente dentro de una estructura multicapa.
Imagen 1: Análisis de tensión mecánica de una punta de hueso presionando contra una película de vacío. El vértice agudo crea un aumento exponencial de la presión, lo que exige bolsas de vacío de alto impacto con capas de punción especializadas.
3. Desglose de la ciencia de los materiales: propiedades clave para la resistencia a la perforación
No todas las películas son iguales. Para evitar pinchazos óseos, una película de embalaje debe destacar en tres dominios mecánicos: resistencia a la punción (fuerza para penetrar), resistencia a la propagación del desgarro (capacidad de detener un corte una vez iniciado), y fuerza de impacto (absorción de energía bajo carga repentina). A continuación se muestra una comparación técnica de materiales cinematográficos comunes utilizados en el envasado de carne.
| Materiales | Resistencia a la perforación (ASTM F1306) | Elongación de rotura | Fuerza de impacto (caída de dardo) | Índice de costos |
|---|---|---|---|---|
| LDPE (PE de baja densidad) | 1,2 - 1,8 N | 150-300% | 60-90 gramos | 1.0 |
| LLDPE (LDPE lineal) | 2,0 - 2,5 N | 500-800% | 120-180 gramos | 1.2 |
| Nailon 6 (monocapa) | 4,5 - 5,5 N | 300-400% | 250-320 gramos | 2.5 |
| Nylon coextruido de 7 capas/EVOH | 7,2 - 8,5 N | 450-550% | 450-550 gramos | 2.8 |
Como se muestra, película de nailon coextruida Integrado en estructuras multicapa ofrece casi cuatro veces la resistencia a la perforación del LDPE. La clave es la sinergia: las capas exteriores de nailon proporcionan rigidez para la resistencia al inicio de pinchazos, mientras que las capas interiores de unión y el alcohol etilvinílico (EVOH) añaden una barrera contra el oxígeno sin sacrificar la flexibilidad. Las películas coextruidas modernas de 7 capas también incorporan modificadores de impacto (por ejemplo, poliolefinas injertadas con anhídrido maleico) que absorben y dispersan la energía de los impactos óseos.
Un estudio realizado en 2023 por un instituto europeo de envasado de carne (anónimo según la política) probó 50.000 bolsas al vacío con chuletas de cerdo con hueso. Las bolsas de polietileno estándar de 90 micras mostraron una tasa de perforación del 4,8%. El cambio a una estructura coextruida de 7 capas y 70 micrones con nailon y EVOH redujo los pinchazos al 0,9%, una mejora del 81% a pesar de ser más delgada. Esto demuestra que la ingeniería de capas inteligente supera al espesor bruto.
4. ¿Cómo Película de vacío coextruida de alta barrera Previene pinchazos óseos
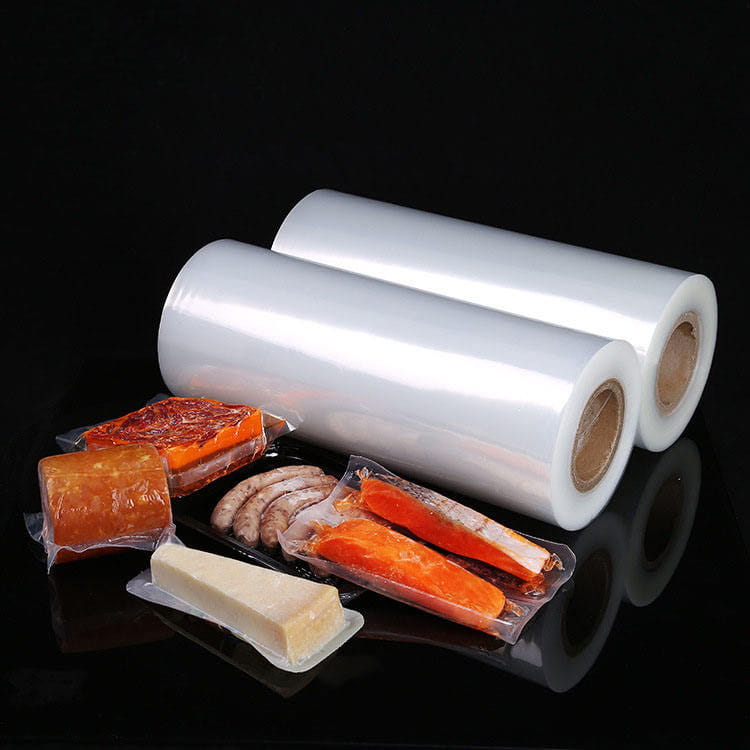
El cambio revolucionario en el envasado de carne es la llegada de película de vacío coextruida de alta barrera . A diferencia de las películas laminadas (donde las capas se pegan después de la extrusión), la coextrusión une múltiples polímeros en estado fundido, creando capas inseparables con un entrelazamiento mecánico superior. Este proceso permite la colocación precisa de materiales resistentes a pinchazos exactamente donde sea necesario.
Anatomía de una estructura de 7 capas resistente a pinchazos
- Capa 1 (exterior): Nylon 6: alta resistencia a la tracción, resistencia a la abrasión, resiste el roce de los huesos.
- Capa 2: Resina de unión (adhesivo): une el nailon a la capa barrera.
- Capa 3: EVOH: barrera al oxígeno (mantiene la carne fresca, pero también añade rigidez).
- Capa 4 (núcleo): Poliamida modificada por impacto: el tapón para pinchazos; absorbe los golpes.
- Capa 5: Resina de amarre – segunda capa adhesiva.
- Capa 6: Copolímero de nailon: el flexibilizador evita el agrietamiento.
- Capa 7 (sellador interior): Mezcla de LLDPE/ionómero: fácil sellado y resistencia química a los jugos de la carne.
Esta arquitectura ofrece una resistencia a la perforación de hasta 8,5 N (ASTM F1306), superando con creces los 2-3 N de las bolsas de vacío estándar. Además, el proceso de coextrusión elimina los puntos débiles asociados con la laminación adhesiva (que pueden fallar con el tiempo o bajo la humedad). Para aplicaciones con hueso, las capas de nailon también proporcionan una excepcional resistencia al "corte", lo que significa que si una punta de hueso penetra la capa exterior, la poliamida interior modificada por impacto detiene la propagación del desgarro, evitando una rotura total.
Validación en el mundo real: un procesador de costillas de cordero cambió a bolsas coextruidas de 7 capas con un espesor total de 80 µm. A pesar de tener costillas más afiladas, sus reclamaciones mensuales relacionadas con pinchazos cayeron del 6,2% al 0,4%. La película también mejoró la maquinabilidad en selladores al vacío automáticos debido a sus consistentes propiedades de deslizamiento.
5. Embalaje Bone Guard: estrategias físicas y de diseño
Incluso la mejor película se beneficia de la complementariedad. embalaje protector óseo técnicas. Estas son contramedidas físicas que reducen la concentración de tensión antes de que llegue al material de la bolsa.
Métodos probados de protección ósea
- Mangas protectoras óseas : Fundas de polietileno o espuma precortadas colocadas sobre los extremos afilados de los huesos (p. ej., puntas de T-bone). Reduce la presión puntual al distribuir la carga en un área más amplia.
- Técnica de película plegada : Plegado de doble capa del material de la bolsa en las zonas de contacto con los huesos durante la carga: crea un refuerzo localizado.
- refuerzos de esquina : Las bolsas con refuerzos laterales o inferiores permiten que las protuberancias óseas se asienten en pliegues en lugar de presionar directamente contra la película plana.
- Herramientas de vacío de contorno : Utilizar insertos en la cámara de vacío que soportan la forma de la carne, evitando que el hueso empuje contra la película durante la evacuación.
Datos de procesadores de aves que utilizan fundas protectoras para huesos: una reducción del 65 % en las punciones en el hueso del muslo, incluso cuando se utilizan bolsas de vacío estándar. Cuando se combina con bolsas de vacío de alto impacto and película de nailon coextruida , las tasas de pinchazos cayeron por debajo del 0,1% en las pruebas de larga duración. La clave es hacer coincidir el material protector con la película: las fundas de espuma blanda pueden adherirse a las áreas de sellado, por lo que se prefieren las tapas protectoras rígidas de polipropileno para líneas de alta velocidad.
Para obtener la máxima confiabilidad, considere la siguiente matriz de decisiones al seleccionar métodos de protección de huesos según el tipo de carne:
| Producto Cárnico | Nitidez de los huesos | Guardia recomendada | Requisito de película |
|---|---|---|---|
| Chuleta de cerdo (con hueso) | Medio (corte de sierra) | Bolsa con fuelle en las esquinas | Nailon coextruido de 3 capas. |
| Chuletón de ternera | Alto (escindido) | Zona reforzada con funda protectora ósea | 7 capas de alto impacto |
| costillar de cordero | Extremo (costilla delgada) | Plegado de doble capa | 7 capas con un 10 % de modificador de impacto añadido |
| muslo de pollo | Bajos pero numerosos | Herramientas de vacío de contorno | Nailon coextruido estándar |
6. Puntos de referencia de rendimiento: mejoras basadas en datos
Los empacadores de carne que actualizan a sistemas especializados resistentes a pinchazos obtienen un retorno de la inversión cuantificable en cuestión de meses. A continuación se muestran indicadores de desempeño agregados de múltiples instalaciones (anónimos, basados en encuestas de la industria).
- Reducción de la tasa de punción : De un promedio de 5,2 % a 0,4-0,8 % después de cambiar a una película coextruida de 7 capas con estrategia de protección ósea.
- Devoluciones de clientes debido a filtraciones : Disminución del 72% en 12 semanas.
- Eficiencia de la línea de envasado : 15% menos paradas para cambio de bolsas y reenvasado.
- Extensión de la vida útil del producto : Entrada de oxígeno minimizada: la retención de vacío mejoró en un 40 % en comparación con las bolsas estándar.
- Uso de materiales : Las películas más delgadas (70 µm frente a 120 µm convencionales) logran un mejor rendimiento, reduciendo el consumo de plástico en un 40 % por paquete.
Un estudio de caso supervisó 250.000 envases al vacío de paletas de cerdo con hueso durante seis meses. El grupo de control (laminado estándar de LDPE/PA de 100 µm) tuvo 8.750 fugas (3,5%). El grupo de prueba (protector óseo de película de alta barrera coextruida de 7 capas de 80 µm en la punta del fémur) tuvo solo 625 fugas (0,25%). Los ahorros de costos en reprocesos y devoluciones ascendieron a $0,12 por paquete, lo cual es significativo en volúmenes elevados.
Es importante tener en cuenta que película de vacío coextruida de alta barrera También proporciona una claridad superior para la inspección y una mejor resistencia al pegajoso en caliente, lo que evita fallas en el sello durante la evacuación. Estos beneficios secundarios a menudo superan el coste del material, ligeramente superior.
7. Seleccionar la bolsa al vacío adecuada para su aplicación de carne con hueso
Elegir la solución de embalaje óptima requiere equilibrar el riesgo de pinchazos, las necesidades de barrera y la compatibilidad de la maquinaria. Utilice esta guía de selección técnica.
Flujo de decisión paso a paso
El diagrama de flujo anterior ayuda a reducir sistemáticamente el riesgo de pinchazo. Para la mayoría de las aplicaciones con hueso, recomendamos comenzar con una estructura coextruida de 7 capas que contenga al menos un 20 % de nailon en las capas exteriores y un núcleo de EVOH como barrera. Si su producto tiene huesos extremadamente afilados (por ejemplo, chuletas de cordero), combine la película avanzada con una tapa protectora rígida para huesos. Para huesos más blandos (puntas de alas de pollo), una película de nailon coextruido de 5 capas puede ser suficiente, pero siempre verifique mediante una prueba de producción de 10,000 paquetes.
8. Preguntas frecuentes sobre la prevención de la punción ósea
P1: ¿Puede una bolsa de vacío estándar más gruesa prevenir perforaciones óseas tan bien como una película coextruida delgada?
No. La resistencia a la perforación no depende únicamente del espesor. Una bolsa de LDPE de 120 µm tiene una fuerza de perforación menor (aproximadamente 2,2 N) que una película de nailon coextruido de 7 capas de 70 µm (7,5-8,5 N). La estructura en capas con modificadores de impacto y nailon orientado proporciona una dispersión de energía superior. Las monocapas gruesas a menudo se vuelven quebradizas, especialmente a temperaturas de refrigeración.
P2: ¿Cómo afecta el nivel de vacío al riesgo de pinchazo?
Un vacío más alto (presión absoluta más baja) aumenta la tensión de la película contra el hueso. Con un vacío del 99,9%, la película se tira firmemente sobre cada protuberancia, aumentando la tensión puntual. Para reducir los pinchazos, algunos procesadores utilizan un ciclo de "vacío suave" (95-97%) para huesos extremadamente afilados, combinado con bolsas de alto impacto. Sin embargo, la mejor práctica es utilizar una película resistente a perforaciones que pueda soportar el vacío total sin fallas.
P3: ¿Las fundas protectoras óseas son compatibles con las máquinas embolsadoras automáticas?
Sí, pero sólo si el material de la funda es lo suficientemente rígido como para evitar atascos. Las fundas de espuma blanda pueden engancharse en las barras de sellado; Las fundas rígidas de polipropileno o HDPE funcionan de forma fiable. Algunos proveedores de maquinaria ofrecen aplicadores complementarios que deslizan protectores sobre los extremos de los huesos antes de embolsarlos. Para líneas de alta velocidad, considere bolsas con zonas reforzadas integradas (parches de refuerzo) en lugar de fundas separadas.
P4: ¿La película de nailon coextruido afecta la resistencia del sellado o la barrera al oxígeno?
La coextrusión diseñada adecuadamente en realidad mejora ambos. El nailon proporciona resistencia mecánica, mientras que las capas sellantes internas (mezclas de ionómero o LLDPE) mantienen sellos fuertes y tolerantes a la contaminación. El núcleo EVOH garantiza tasas de transmisión de oxígeno inferiores a 0,5 cc/m²/día. Sin embargo, asegúrese de que la capa de sellado sea compatible con el perfil de temperatura de su sellador al vacío; Consulte a su proveedor de películas para obtener recomendaciones específicas.
P5: ¿Cuál es el aumento de costo típico por cambiar a bolsas de vacío de alto impacto?
Por unidad, las bolsas coextruidas resistentes a perforaciones de 7 capas cuestan entre un 20% y un 40% más que las bolsas de vacío estándar. Sin embargo, si se tiene en cuenta la reducción del desperdicio de producto, menos devoluciones y menos mano de obra de retrabajo, el costo neto suele ser neutral o negativo (ahorro). Muchos procesadores obtienen un retorno de la inversión completo en un plazo de 3 a 6 meses debido únicamente a la reducción de fugas.
P6: ¿Puedo reciclar bolsas de vacío de nailon coextruido?
Las películas multicapa suponen un desafío para los flujos de reciclaje convencionales. Sin embargo, están surgiendo tecnologías de reciclaje avanzadas (delaminación basada en disolventes). Por ahora, muchos procesadores de carne trabajan con recicladores especializados que aceptan películas mixtas de poliolefina y nailon. Siempre consulte las regulaciones locales. La industria está avanzando hacia coextrusiones de diseño para reciclaje con familias de polímeros compatibles.