

Introducción: el riesgo oculto en el envasado de alimentos
El envasado de alimentos no se trata sólo de preservar la frescura y propocionar atractivo visual. Debajo de la superficie, el proceso de fabricación de películas flexibles transparentes puede introducir peligros químicos que migran a los alimentos. Durante décadas, la laminación con adhesivos a base de solventes ha sido el estándar de la industria para producir Película de embalaje de plástico coextruido transparente estructuras, pero los avances recientes en la tecnología de coextrusión ofrecen un enfoque fundamentalmente más seguro. Este artículo compara la coextrusión y la laminación y se centra en por qué las películas transparentes sin disolventes se están convirtiendo en la opción preferida para aplicaciones en contacto con alimentos.
Con un escrutinio regulatorio cada vez mayor sobre los materiales en contacto con alimentos (por ejemplo, el Reglamento Marco (CE) 1935/2004 de la UE, FDA 21 CFR de EE. UU.) y la creciente demanda de los consumidores de envases con etiquetas limpias, comprender las diferencias técnicas entre estas dos rutas de fabricación es esencial para los ingenieros de envases y los propietarios de marcas. Examinaremos las propiedades mecánicas, el rendimiento de la barrera, la claridad óptica y, lo más importante, la seguridad química.
¿Qué es la coextrusión? Películas de construcción sin adhesivos
La coextrusión es un proceso de un solo paso en el que se combinan múltiples polímeros fundidos a través de un bloque de alimentación o una matriz múltiple para formar una única película multicapa. A diferencia de la laminación, que une capas prefabricadas mediante adhesivos, la coextrusión crea enlaces moleculares entre capas adyacentes a medida que se enfrían. Esto elimina la necesidad de cualquier adhesivo a base de agua o solvente.
Características clave de las películas transparentes coextruidas
- Número de capas: normalmente de 3 a 11 capas, cada una de las cuales cumple una función específica (sellador, barrera, soporte estructural).
- Mecanismo de unión: fusión térmica: las cadenas de polímeros se entrelazan a lo largo de la interfaz sin productos químicos adicionales.
- Residuo de disolvente: cero. Sin adhesivos significa que no hay disolventes, isocianatos ni aminas residuales.
- Claridad óptica: se puede lograr película soplada de alta claridad or película plástica coextruida fundida con valores de turbidez inferiores al 5%.
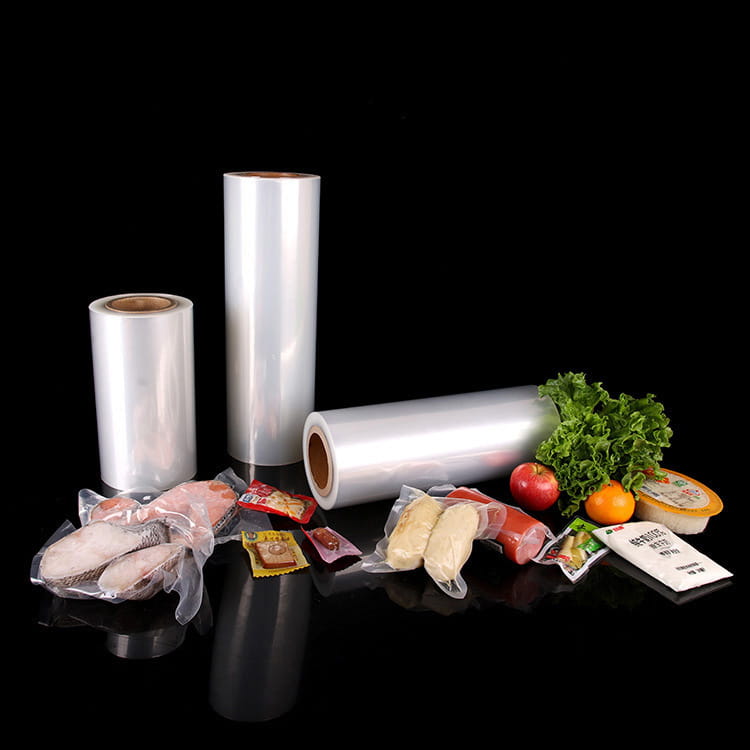
Modernas líneas de coextrusión para película de envasado de alimentos transparente como el cristal Utilice diseños de tornillos avanzados para mantener una temperatura de fusión y un espesor de capa uniformes. Un típico 7 capas. película de barrera transparente multicapa Puede combinar EVOH para barrera al oxígeno, capas de unión para adhesión y mLLDPE para sellabilidad, todo sin una sola gota de adhesivo.
Laminación: El problema de la dependencia del adhesivo
La laminación (también llamada laminación seca o laminación a base de solvente) implica producir por separado dos o más películas monocapa o coextruidas y luego unirlas mediante un adhesivo aplicado mediante un sistema de rodillos. El adhesivo normalmente se disuelve en disolventes orgánicos como acetato de etilo, MEK o tolueno, que luego se evaporan en túneles de secado.
Dónde ocurre la contaminación
- Evaporación incompleta: Incluso bajo un secado óptimo, trazas de disolventes residuales (partes por millón) pueden permanecer atrapadas entre las capas.
- Migración del adhesivo: Los oligómeros de bajo peso molecular de los adhesivos de poliuretano pueden migrar a través de la capa selladora hacia los alimentos, especialmente los alimentos grasos o ácidos.
- Transferencia de sabores desagradables: los disolventes residuales como el acetato de etilo producen olores desagradables detectables en productos sensibles como el chocolate o el café.
Pruebas independientes (datos de un estudio europeo de 2022 sobre 150 muestras de envases flexibles) encontraron que las películas laminadas a base de solventes tenían un nivel promedio de solvente residual de 8,7 mg/m², mientras que las películas coextruidas no mostraban ninguno. Incluso los adhesivos sin disolventes (100 % sólidos) utilizados en la laminación introducen residuos monoméricos que no están regulados tan estrictamente como los disolventes, pero que aún plantean riesgos potenciales de migración.
Para película de embalaje flexible transparente , la laminación también crea un punto potencial de delaminación si el adhesivo se degrada con el tiempo o en condiciones de autoclave. La coextrusión, por el contrario, es resistente a la delaminación porque las capas se fusionan a nivel molecular.
Por qué es importante no utilizar disolventes: factores sanitarios y normativos
Los residuos de disolventes no son sólo una cuestión de calidad: son una responsabilidad legal y sanitaria. Los organismos reguladores de todo el mundo han establecido límites estrictos de migración de disolventes en materiales en contacto con alimentos. Por ejemplo, el Reglamento sobre Plásticos (UE) n.º 10/2011 de la UE especifica límites de migración específicos (SML) para muchos solventes, pero su aplicación es un desafío porque los solventes no se agregan intencionalmente en la película final: son coadyuvantes de procesamiento que deben eliminarse.
Tabla comparativa de seguridad: coextrusión versus laminación
| Parámetro | Coextrusión (sin disolventes) | Laminación a base de solventes |
|---|---|---|
| solventees residuales | Ninguno (0 mg/m²) | Normalmente 5-15 mg/m² |
| Riesgo de migración del adhesivo | Ninguno (sin adhesivos) | Aminas aromáticas primarias, posibles isocianatos. |
| Delaminación bajo calor | Muy bajo (unión coextruida) | Moderado a alto |
| Tolerancia de espesor de capa | ±5% típico | ±10% debido a la variabilidad del adhesivo |
| Haze óptico (para película transparente de 50 µm) | 2-4% | 4-8% (la capa adhesiva añade turbidez) |
| Barrera de oxígeno (para basados en EVOH) | Excelente (las capas de unión coextruidas preservan la cristalinidad de EVOH) | Bueno, pero el adhesivo puede degradar la barrera con el tiempo. |
Para applications like fresh meat, cheese, or ready meals, a película de embalaje multicapa transparente producido mediante coextrusión ofrece el perfil más seguro. Las principales cadenas de restaurantes de servicio rápido han comenzado a cambiar a bolsas coextruidas para salsas y aderezos después de detectar residuos de solventes en alternativas laminadas.
Esquema del proceso: línea de coextrusión versus línea de laminación
El siguiente SVG ilustra la diferencia fundamental en los pasos de fabricación. La coextrusión combina los fundidos en un solo troquel, mientras que la laminación requiere una producción de película, recubrimiento adhesivo, secado y unión por separado; cada paso es una oportunidad de contaminación.
Superioridad óptica y mecánica de las películas coextruidas
Más allá de la seguridad, la coextrusión ofrece beneficios funcionales fundamentales para el envasado de alimentos. Película soplada de alta claridad producido mediante coextrusión logra una transparencia excepcional porque ninguna capa adhesiva dispersa la luz. Los valores típicos de turbidez para una película transparente coextruida a base de PE de 60 µm son del 2 al 3 %, en comparación con el 5 al 7 % para una estructura laminada equivalente con adhesivo de poliuretano. Para película plástica coextruida fundida , la turbidez puede ser tan baja como 1,5 %, lo que lo hace ideal para envases de confitería y panadería de primera calidad, donde la visibilidad del producto impulsa las decisiones de compra.
Integridad mecánica bajo estrés
Las películas coextruidas exhiben una adhesión superior entre capas porque las cadenas de polímeros de las capas adyacentes se interdifunden. Esto es especialmente importante para película de PE coextruida transparente utilizado en aplicaciones de formado, llenado y sellado vertical (VFFS). Las películas laminadas, por el contrario, corren el riesgo de deslaminarse en las mordazas de sellado o durante las pruebas de caída. Un estudio de 2021 que comparó 1000 bolsas VFFS para vegetales congelados encontró que las estructuras coextruidas tenían una tasa de delaminación del 0 % después de 6 meses de almacenamiento a -20 °C, mientras que los laminados a base de solventes mostraron una tasa de delaminación del 2,4 % debido a la fragilidad del adhesivo.
Para modified atmosphere packaging (MAP), a película de barrera transparente multicapa El uso de EVOH coextruido ofrece tasas de transmisión de oxígeno (OTR) constantes de tan solo 0,5 cc/m²/día a 23 °C/50 % de humedad relativa. La laminación puede causar variabilidad de OTR porque la capa adhesiva actúa como una barrera adicional, pero el espesor desigual del recubrimiento crea microcanales para la permeación de gases.
Datos de rendimiento del mundo real: coextrusión frente a laminación
Para cuantificar las diferencias, analizamos datos de producción de convertidores de envases flexibles de tamaño mediano (puntos de referencia anonimizados de la industria). La siguiente tabla resume las métricas de calidad promedio en 50 series de producción de películas de barrera transparentes para envases de alimentos secos (espesor 80 µm, objetivo OTR < 2 cc/m²/día).
| Métrica | Película coextruida | Película laminada (a base de solvente) |
|---|---|---|
| Neblina promedio (%) | 2.8 | 6.2 |
| Disolventes residuales totales (mg/m²) | 0 | 11.3 |
| Variación del espesor de capa (CV%) | 4.2 | 9.7 |
| Resistencia al pelado (N/15 mm) después de la retorta (121 °C, 30 min) | 4.8 | 2.1 (degradación del adhesivo) |
| Variabilidad de la tasa de transmisión de oxígeno (DE de 10 muestras) | 0.18 | 0.52 |
| Detección de malos olores (panel sensorial, 7 días después de la conversión) | Ninguno | Detectado en el 14% de las muestras. |
Estas cifras demuestran que la coextrusión no solo elimina los riesgos de los disolventes sino que también ofrece propiedades ópticas y de barrera más consistentes. Para película de envasado de alimentos transparente como el cristal destinados al contacto directo con productos ricos en grasas (p. ej., queso, nueces), la ausencia de oligómeros adhesivos que podrían migrar a lípidos es una ventaja decisiva.
Cómo seleccionar la película transparente coextruida adecuada para su aplicación
Al elegir un película de embalaje de plástico coextruido transparente , considere los siguientes parámetros técnicos:
- Estructura de capas : 3 capas (sellador/unión/barrera) para productos secos; 5 o 7 capas para requisitos de propiedad asimétrica o de alta barrera.
- Capa selladora : mLLDPE o VLDPE para sellado a baja temperatura; EVA para mayor adherencia en caliente; PLA para opciones compostables.
- capa barrera : EVOH (para oxígeno) o poliamida (para resistencia a pinchazos más barrera moderada).
- Grado óptico : Especificar aditivos antibloqueo y antideslizantes sólo en las capas exteriores para evitar la turbidez. Para película soplada de alta claridad , utilice un agente deslizante no migratorio como erucamida a ≤500 ppm.
- Distribución de espesor : Consultar por perfiles de espesor CD; una línea de coextrusión fundida bien ajustada puede alcanzar una tolerancia de ±3%.
Para frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Preguntas frecuentes
P1: ¿La película coextruida es siempre más cara que la película laminada?
No necesariamente. Para estructuras simples de 3 capas, la coextrusión puede ser rentable debido al menor desperdicio de materia prima y a la necesidad de comprar adhesivo. Para películas de 7 capas de alta barrera, la coextrusión puede tener costos iniciales más altos, pero elimina los sistemas de recuperación de solventes y las unidades de aplicación de adhesivo, lo que a menudo resulta en un costo total comparable o menor por metro cuadrado a una escala superior a 5 millones de m²/año.
P2: ¿Pueden las películas coextruidas lograr las mismas propiedades de barrera que las laminadas?
Sí. La coextrusión puede producir películas con tasas de transmisión de oxígeno inferiores a 0,1 cc/m²/día utilizando estructuras de 7 capas basadas en EVOH. De hecho, la coextrusión a menudo logra una barrera más consistente porque no existe una capa adhesiva que pueda actuar como una ruta de permeación heterogénea. Para la barrera al vapor de agua, las capas de HDPE o PP coextruidas son tan efectivas como las alternativas unidas con adhesivo.
P3: ¿Todas las películas coextruidas están libres de solventes?
Absolutamente. La coextrusión no utiliza adhesivos, imprimadores ni disolventes. Los únicos componentes son resinas termoplásticas y aditivos permitidos (antioxidantes, estabilizadores, agentes deslizantes) que se mezclan en estado fundido. Esto hace que la coextrusión cumpla inherentemente con las regulaciones sobre residuos de solventes de la UE y la FDA.
P4: ¿Qué tipos de envases para alimentos se benefician más de las películas transparentes coextruidas?
Cualquier aplicación donde la migración química sea crítica: bolsas de comida para bebés, bolsas de productos orgánicos, empaques de queso, productos de nutrición médica y cualquier alimento con alto contenido de grasa (ya que los solventes lipófilos y los monómeros adhesivos migran preferentemente a las grasas). Además, los alimentos congelados y las bolsas esterilizables se benefician de la resistencia a la delaminación de la coextrusión.
P5: ¿Cómo puedo verificar si una película está realmente coextruida en lugar de laminada?
Examine una sección transversal bajo un microscopio después de teñir con tetróxido de osmio (para capas de unión a base de poliéter) o utilizando microscopía FTIR. Las capas coextruidas muestran interfaces continuas y cónicas, mientras que las películas laminadas tienen una línea adhesiva distinta, a menudo desigual. Otra prueba rápida: sellar térmicamente la película sobre sí misma a 140 °C y despegarla; las películas coextruidas mostrarán fallas de cohesión dentro de la capa selladora, mientras que los laminados pueden deslaminarse en la interfaz adhesiva.
Conclusión: el cambio a la coextrusión sin disolventes es inevitable
Las regulaciones se están endureciendo a nivel mundial. La UE está considerando reducir los límites de migración específicos para disolventes comunes como el acetato de etilo de 5 mg/kg a 1 mg/kg. Los servicios de pruebas para consumidores informan que las afirmaciones de "libre de disolventes" se están volviendo tan importantes como las de "libre de BPA" para los envases. Para fabricantes de película de embalaje flexible transparente , la transición a la coextrusión no es sólo una mejora de la seguridad: es una necesidad competitiva.
La coextrusión ofrece película de embalaje multicapa transparente sin riesgo de migración química, claridad óptica superior, barrera consistente e integridad mecánica robusta. Si bien la inversión de capital para una línea de extrusión múltiple es mayor que para una laminadora, los ahorros operativos derivados de la eliminación de adhesivos, disolventes y energía de secado, además de la eliminación de los riesgos de cumplimiento normativo, proporcionan un retorno de la inversión convincente en un plazo de 2 a 3 años para los productores de volumen medio.
Para brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a película de embalaje de plástico coextruido transparente es el enfoque más creíble y verificable. A medida que la industria avanza hacia modelos de economía circular, las estructuras coextruidas compatibles con monocapa también son más fáciles de reciclar que los laminados de materiales mixtos. El futuro de los envases de alimentos transparentes y seguros es la coextrusión y la ausencia de disolventes.