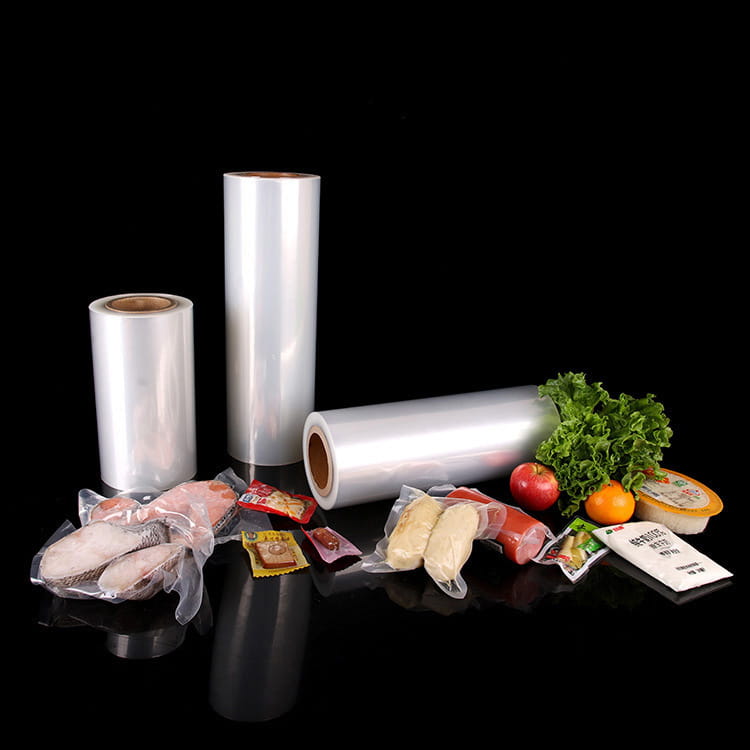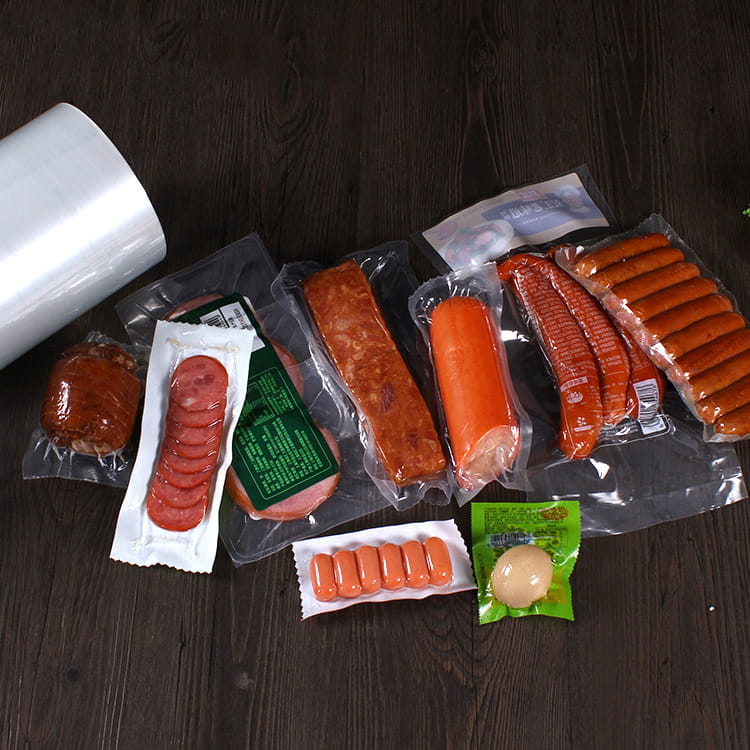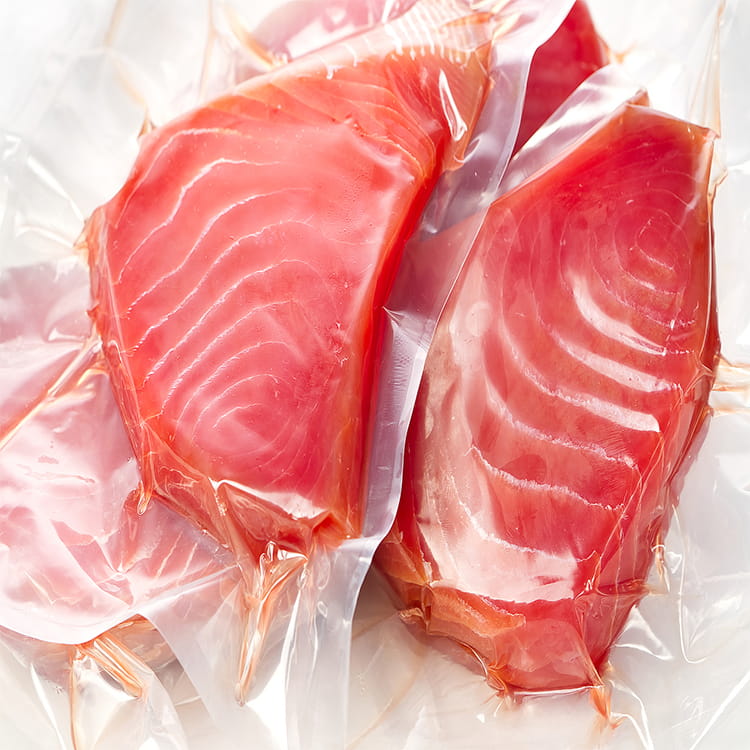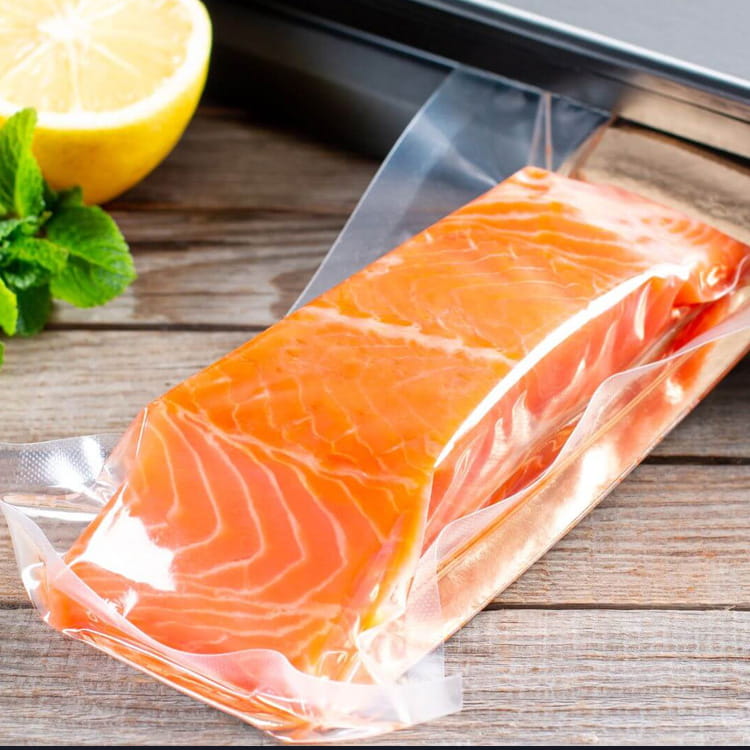


Introducción: Definición de películas formadoras y no formadoras en envases flexibles
El embalaje flexible para productos perecederos, especialmente en los sectores alimentario y médico, se basa en una distinción fundamental entre dos familias de películas: películas formadoras y películas no formadoras. Los primeros están diseñados para estirarse profundamente o darles forma de cavidad (termoformado), mientras que los segundos permanecen planos y sirven como cubierta o red superior. Comprender esta diferencia es esencial a la hora de especificar Película de alta barrera superior e inferior sistemas para aplicaciones como envasado en atmósfera modificada (MAP) o envasado skin al vacío. La interacción entre la red inferior (película que se forma) y la red superior (película que no se forma o tapa) determina la integridad del sello, el ingreso de oxígeno y la resistencia a la perforación mecánica. Este artículo proporciona una inmersión técnica profunda en la ciencia de los materiales, las métricas de rendimiento y los criterios de selección para estas películas, con un enfoque en estructuras de alta barrera que utilizan coextrusión de EVOH, PA y PE.
Los datos de encuestas industriales indican que cambiar de películas monocapa estándar a un sistema de alta barrera formado/no formado adecuadamente puede reducir las tasas de transmisión de oxígeno (OTR) en más del 90%, extendiendo la vida útil del producto de 7 a 10 días a 25 a 30 días para la carne roja fresca. La sinergia entre las dos bandas no es negociable: la película que se forma debe resistir la embutición profunda sin adelgazarse más allá de los límites aceptables, mientras que la película que no se forma debe ofrecer una termosellabilidad consistente y características de plegado muerto. Este artículo desglosa los requisitos físicos y químicos de cada uno, proporciona datos comparativos e incluye un estudio de caso sobre mejoras en la eficiencia del envasado de carne.
Fundamentos técnicos de la formación de películas.
Las películas formadoras, a menudo denominadas bandas inferiores, son los caballos de batalla de las líneas de envasado termoformado. Se calientan y se moldean al vacío o asistidos por presión en un molde para crear un bolsillo que contiene el producto. un Película termoformada de alta barrera debe equilibrar tres propiedades a menudo contradictorias: capacidad de embutición profunda, distribución uniforme del espesor y OTR extremadamente bajo (normalmente ≤ 1,0 cc/(m²·24h·atm) para barrera alta). La arquitectura del polímero generalmente incluye una capa central de EVOH (alcohol etileno vinílico) que proporciona una barrera al oxígeno, rodeada por capas adhesivas y capas estructurales de poliamida (PA) para resistencia mecánica y polietileno (PE) para sellabilidad.
Requisitos mecánicos clave para formar películas
- Elongación de rotura: Mínimo 300% (MD y TD) para acomodar relaciones de embutición profunda de hasta 3:1 o 4:1 sin ruptura.
- Resistencia a la caída y al pandeo: Las películas deben permanecer dimensionalmente estables cuando se calientan a temperaturas de formación (normalmente de 90 °C a 130 °C).
- Resistencia a la perforación: ≥ 15 N (usando ASTM F1306) para soportar bordes afilados de huesos en envases de carne.
- Uniformidad de adelgazamiento: Un bien diseñado Película coextruida PA PE Puede limitar el adelgazamiento en las esquinas más profundas a ≤ 35 % del espesor original, preservando el rendimiento de la barrera.
Papel del EVOH en estructuras termoformadas
EVOH es el estándar de oro para la barrera al oxígeno en envases flexibles. Sin embargo, sus propiedades de barrera al oxígeno se degradan linealmente al aumentar la humedad relativa. Para formar películas utilizadas en aplicaciones húmedas o congeladas, la capa de EVOH debe protegerse con capas resistentes a la humedad (por ejemplo, capas gruesas de PA o PE). Una película de formación típica podría tener la estructura: PE (sellador)/Unión/EVOH/Unión/PA (exterior). El PA proporciona no sólo resistencia a la abrasión sino que también contribuye a una mejor termoformabilidad debido a su carácter amorfo. Valores OTR para tal 5 capas Película de alta barrera EVOH puede ser tan bajo como 0,3–0,5 cc/(m²·24h·atm) a 23°C y 50% RH, pero aumentar a 1,5–2,0 cc/(m²·24h·atm) a 85% RH si las capas de unión son inadecuadas.
| Propiedad | Película de formación estándar (PA/EVOH/PE) | Película formadora de alto rendimiento (PA/EVOH/PA/EVOH/PE) |
|---|---|---|
| Espesor total (μm) | 120-180 | 150–250 |
| OTR (cc/(m²·24h·atm)) | 1,2–1,8 | 0,3–0,6 |
| WVTR (g/(m²·24h)) | 4–7 | 2–4 |
| Profundidad máxima de dibujo (mm) | 60–80 | 90–120 |
Películas que no se forman: el papel de las bandas superiores y las tapas
Las láminas no moldeables, también llamadas láminas superiores o tapas, no están sometidas a embutición profunda. En cambio, se colocan planos sobre el bolsillo formado y se sellan bajo calor y presión. A pesar de esta función aparentemente más simple, las exigencias técnicas de un Película de tapa de alta barrera son igualmente estrictos. La película debe tener un excelente pliegue muerto (permanecer plano sin curvarse), una temperatura constante de inicio del termosellado (normalmente entre 115 °C y 135 °C) y una alta resistencia a la delaminación durante el pelado. En aplicaciones de fácil despegado, se requiere una fuerza de sellado controlada (p. ej., 5–10 N/15 mm), mientras que para el sellado hermético, se especifican fuerzas de pelado superiores a 25 N/15 mm.
Películas web superiores e inferiores: emparejamiento sinérgico
En un sistema de embalaje completo, la red superior (que no se forma) y la red inferior (que se forma) rara vez son idénticas. La banda superior suele ser más delgada (40–90 µm) y está diseñada para ofrecer capacidad de impresión, claridad óptica y propiedades antivaho. Su capa de barrera (normalmente EVOH o PET recubierto de óxido de aluminio) debe igualar o superar el OTR de la red inferior para evitar un efecto de "eslabón débil". Por ejemplo, si la película de formación tiene un OTR de 0,5 cc/(m²·24h·atm) pero la película de tapa permite 3,0 cc/(m²·24h·atm), el OTR total del paquete estará dominado por la tapa. Es por esto que especificar Película de alta barrera superior e inferior como sistema es fundamental. Las auditorías del mundo real han demostrado que las capas de barrera no coincidentes causan el 40% de los casos de deterioro prematuro en los productos cárnicos MAP.
- Recubrimientos antivaho: Requerido para que los productos refrigerados mantengan la visibilidad.
- Fácil de pelar marcado con láser: Permite la apertura parcial sin romper la película.
- Alto deslizamiento y antiestático: Esencial para máquinas de formado, llenado y sellado horizontales (HFFS) de alta velocidad.
Una innovación notable es el uso de PA orientada (OPA) en películas que no se forman para mejorar la resistencia a la perforación y al mismo tiempo reducir el espesor. Las estructuras OPA/EVOH/PE ofrecen una excelente relación rigidez-peso y están reemplazando cada vez más las tapas a base de PET en las bandejas para carne.
Diferencias principales: películas formadas y no formadas: tabla comparativa
Para seleccionar la película correcta para cada banda, los ingenieros deben comprender las distintas métricas de rendimiento. La siguiente tabla resume las diferencias fundamentales entre películas formadas y no formadas en el contexto de envases flexibles de alta barrera.
| Parámetro | Formación de película (banda inferior) | Película que no se forma (banda superior/tapa) |
|---|---|---|
| Capacidad de termoformado | Sí, debe estirarse hasta formar un molde (proporción de estiramiento de hasta 1:4) | No – permanece plano; solo una ligera flexión |
| Rango de espesor típico | 120–250 µm (más grueso para compensar el adelgazamiento) | 40–90 µm (más delgado porque no se diluye) |
| Tensión mecánica primaria | Punción y tracción durante el conformado; abrasión después del llenado | Impacto durante el sellado; resistencia al pelado para la apertura |
| Capa selladora | Generalmente PE (bajo punto de fusión, buena adherencia en caliente) | PE o PP modificado (ventana de sellado más amplia) |
| Posición de la capa barrera | Centrado o más cerca del lado del producto | A menudo más cerca de la superficie exterior (para proteger el EVOH de la humedad) |
| Requisito típico de OTR | ≤ 1,0 cc/(m²·día) | ≤ 1,5 cc/(m²·día) (pero adaptado a la red inferior) |
En las líneas de envasado de alta velocidad, la película formadora también debe presentar una baja fricción en las placas calefactoras y un comportamiento de hundimiento constante. Por el contrario, las películas que no se forman requieren excelentes propiedades de desenrollado y disipación estática para evitar roturas de la banda. Estas especificaciones complementarias pero distintas hacen que la selección de Películas formadoras y no formadoras una tarea de ingeniería especializada.
La estructura de alta barrera: papel de la coextrusión de EVOH, PA y PE
Tanto las películas formadoras como las no formadoras logran un alto rendimiento de barrera mediante la coextrusión multicapa, típicamente 5, 7 o 9 capas. La barrera central al oxígeno es casi siempre EVOH (con un contenido de etileno del 27 al 44 % en moles). Un contenido de etileno más bajo proporciona una mejor barrera pero una peor procesabilidad. La columna vertebral estructural es PA6 o PA amorfa (PA6I/6T), que contribuye a la profundidad del termoformado y a la resistencia a la perforación. La capa selladora, normalmente PE o una mezcla de LLDPE y LDPE, garantiza un sellado hermético en un amplio rango de temperaturas. La imagen a continuación ilustra una película típica de alta barrera coextruida de 5 capas utilizada para aplicaciones tanto de formación como de no formación (con relaciones de espesor de capa ajustadas por papel).
Para formar películas, la capa de PA se coloca en el exterior (o interior) para proteger el EVOH del agrietamiento durante la embutición profunda. Para películas que no se forman, se puede usar la misma estructura, pero a menudo la capa de PA se cambia con un material de módulo más alto como PET u OPA para reducir el alargamiento. el uso de Película de alta barrera EVOH La tecnología permite a los envasadores alcanzar valores OTR inferiores a 0,2 cc/(m²·día) con diseños de 7 capas que incluyen capas adicionales de EVOH y PA. Sin embargo, la optimización de costos a menudo conduce a la coextrusión de 5 capas con capas de unión basadas en poliolefinas injertadas con anhídrido maleico, lo que proporciona una fuerza de adhesión entre capas > 5 N/15 mm.
Aplicación en envasado de carne: envasado skin al vacío y termoformado
El envasado de carne representa una de las aplicaciones más exigentes para películas flexibles de alta barrera, ya que combina embutición profunda, alta humedad y contornos nítidos del producto. Dos tecnologías dominantes se basan en películas formadas y no formadas: el envasado superficial al vacío (VSP) y el termoformado MAP. En VSP, la red superior (que no se forma) se calienta y se estira al vacío firmemente sobre la carne, adaptándose a cada contorno, mientras que la red inferior (que se forma) se preforma solo ligeramente. Esto requiere la Película de envasado al vacío tener una suavidad excepcional y un alto alargamiento (> 400%). Normalmente, VSP utiliza una estructura de PA/EVOH/PE con un espesor total de 80 a 120 µm y un OTR ≤ 0,8 cc/(m²·día).
Por el contrario, el termoformado tradicional utiliza una red inferior rígida (formación) que crea una cavidad profunda, y la red superior que no se forma simplemente se sella plana a lo largo de la brida. Para cortes primarios grandes de carne de res, la película formadora debe soportar profundidades de extracción de 100 mm o más. Los datos de un procesador de carne europeo (anónimo) mostraron que al actualizar de una película formadora de PA/PE estándar a una de 5 capas Película coextruida PA PE con EVOH central, el contenido de oxígeno dentro del paquete cayó del 2,5% al 0,3% después de 14 días, y la vida útil aumentó de 18 a 34 días a 2°C. La clave fue el espesor uniforme de EVOH en las esquinas formadas, que se mantuvo por encima de 6 µm incluso con una relación de estiramiento de 3,2:1.
Guía de selección de películas para envasado de carne
- Carnes rojas frescas (goteo alto): Utilice una película que no se forme con revestimiento antivaho y una película de formación con WVTR alto (¿para permitir que escape la humedad?); en realidad, WVTR bajo para evitar el secado. Espesor EVOH ≥ 8 µm.
- Carne procesada (salami, jamón): Requieren una alta resistencia a la punción de los fragmentos óseos; Utilice películas formadoras ricas en PA (40% de contenido de PA).
- Carne congelada: Debe evitar la fragilidad; Elija una película de formación con modificadores de impacto a baja temperatura (por ejemplo, mezcla de EVA).
el Película de embalaje flexible para carne También debe cumplir con las regulaciones de contacto con alimentos de la FDA y la UE, especialmente para la migración de oligómeros de EVOH. Los principales convertidores utilizan líneas de coextrusión que mantienen la pureza del EVOH y garantizan que no haya disolventes residuales. En resumen, la elección entre formación y no formación de carne no es meramente mecánica; se trata de equilibrar la eliminación de oxígeno, la retención de humedad y la integridad mecánica a lo largo de toda la cadena de frío.
Selección entre películas formadas y no formadas: parámetros clave
Al diseñar una estructura de embalaje flexible, los ingenieros deben decidir qué red (o ambas) será el elemento de alta barrera. En muchos casos, ambos suponen un gran obstáculo para lograr un OTR total del paquete inferior a 0,5 cc/(m²·día). Sin embargo, existen escenarios en los que solo la película formadora o solo la película no formadora incorpora EVOH, dependiendo de la geometría y el costo del producto. La siguiente tabla proporciona una matriz de decisión.
| Escenario de aplicación | Barrera asignada a la formación de película. | Barrera asignada a película que no se forma | Estructura recomendada |
|---|---|---|---|
| Bandeja poco profunda (filete de carne, queso) | Sí – esencial | Opcional: puede ser PE estándar | Conformado: PA/EVOH/PE; Sin formación: PE o PET/PE |
| Embutido (pollo entero, jamón con hueso) | Sí – obligatorio | Sí, para evitar el ingreso por los bordes | Ambos: PA/EVOH/PE con EVOH mínimo de 8 µm |
| Paquete de piel al vacío (VSP) | A menudo barrera baja (5–10 cc/m²·día) | Alta barrera (EVOH o AlOx) | Conformado: PA/PE; Sin formación: PA/EVOH/PE |
Otro parámetro crítico es la interfaz de sellado. Cuando una película que no se forma se sella a una película que se forma, las capas de sellador deben ser compatibles. Los selladores incompatibles (por ejemplo, sellador de PP en la parte superior y sellador de PE en la parte inferior) darán como resultado sellos débiles o contaminación de las barras de sellado. Lo mas moderno Películas web superiores e inferiores utilice una capa selladora coextruida de LLDPE con un punto de fusión de 110 a 125 °C. Para lograr sellos herméticos, la fuerza de pegajosidad en caliente a 0,2 segundos debe ser > 3 N/15 mm.
Por último, consideraciones económicas: la formación de películas suele ser más cara por metro cuadrado porque son más gruesas y contienen más PA. Sin embargo, si una película de alta barrera más delgada y que no se forma puede reemplazar una barrera que se forma más gruesa, el uso total del material puede disminuir entre un 20% y un 30%. Las evaluaciones del ciclo de vida (LCA) para envases de carne indican que el cambio de una película formadora de 180 µm a una película formadora de 120 µm con una tapa de barrera de 50 µm de alto reduce el consumo de polímero en un 28 % manteniendo el mismo OTR, porque la capa de EVOH de la tapa no se adelgaza durante la formación. Este es un ejemplo clásico de la sinergia entre películas en formación y no en formación.
Preguntas frecuentes (FAQ)
P1: ¿Se puede utilizar una película que no se forma como película formadora si la profundidad de estiramiento es muy superficial?
Técnicamente, una película que no se forma (por ejemplo, PET/EVOH/PE de 60 µm) podría resistir una profundidad de estiramiento de 5 a 10 mm sin rasgarse, pero no tendrá el alargamiento o la distribución de espesor necesarios para mantener las propiedades de barrera. Para cualquier profundidad de embutición superior a 10 mm, se requiere una película de formación designada con PA o PET amorfo para evitar un adelgazamiento excesivo y formación de poros.
P2: ¿Cuál es la relación de estiramiento máxima que se puede lograr con una película formadora de alta barrera de PA/EVOH/PE?
Con una película coextruida de 5 capas que contiene 25% de PA y 10% de EVOH, son comunes relaciones de estiramiento de 1:3,5. En películas de 7 capas con capas adicionales de PA son posibles relaciones de estirado de hasta 1:4,5. Se debe medir el espesor después del formado en la esquina más profunda; un límite inferior seguro es el 35% del espesor inicial para mantener continua la capa de EVOH.
P3: ¿Cómo afecta la humedad a las películas de alta barrera basadas en EVOH en envases de carne refrigerada?
La barrera de oxígeno del EVOH disminuye a medida que aumenta la humedad relativa. Con una humedad relativa del 90%, la OTR puede ser de 8 a 10 veces mayor que con una humedad relativa del 50%. Para mitigar esto, utilice películas multicapa con capas gruesas de barrera contra la humedad (HDPE o PP) en ambos lados de EVOH. En la práctica, para carne refrigerada (2-4°C, 85-95% HR dentro del paquete), la OTR efectiva de una película de EVOH sin protección podría aumentar a 4-5 cc/(m²·día), lo cual es insuficiente para una vida útil prolongada. Siempre requiera datos de prueba a alta humedad relativa.
P4: ¿Cuál es la diferencia entre una película de tapa y una red superior en termoformado?
En el termoformado, la banda superior es la película que no se forma y que se sella sobre la banda inferior formada después de cargar el producto. Una película de tapa es un subconjunto de bandas superiores, generalmente precortadas o alimentadas en rollo, y suele ser más delgada (30 a 60 µm). Todas las películas de tapa no se forman, pero no todas las bandas superiores tienen tapa (algunas bandas superiores también están ligeramente termoformadas en VSP).
P5: ¿Puedo reciclar películas coextruidas de PA/EVOH/PE?
else films are multi-material and generally not accepted in curbside recycling streams due to the difficulty of separating EVOH and PA from PE. However, some advanced recycling facilities use solvent-based separation or pyrolysis. Many meat packers are switching to mono-material PE-based high barrier films (with SiOx coating) to improve recyclability, but those have lower thermoforming depth.