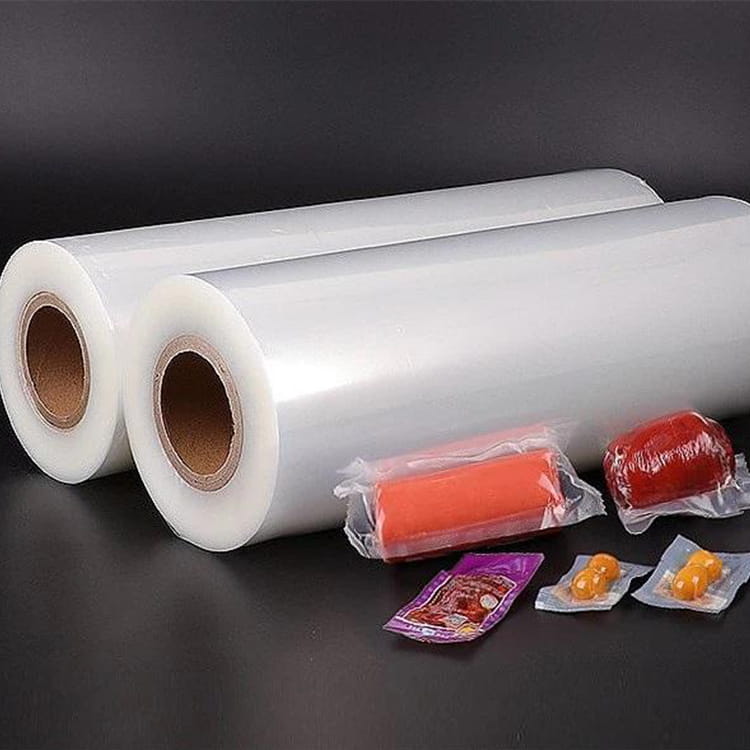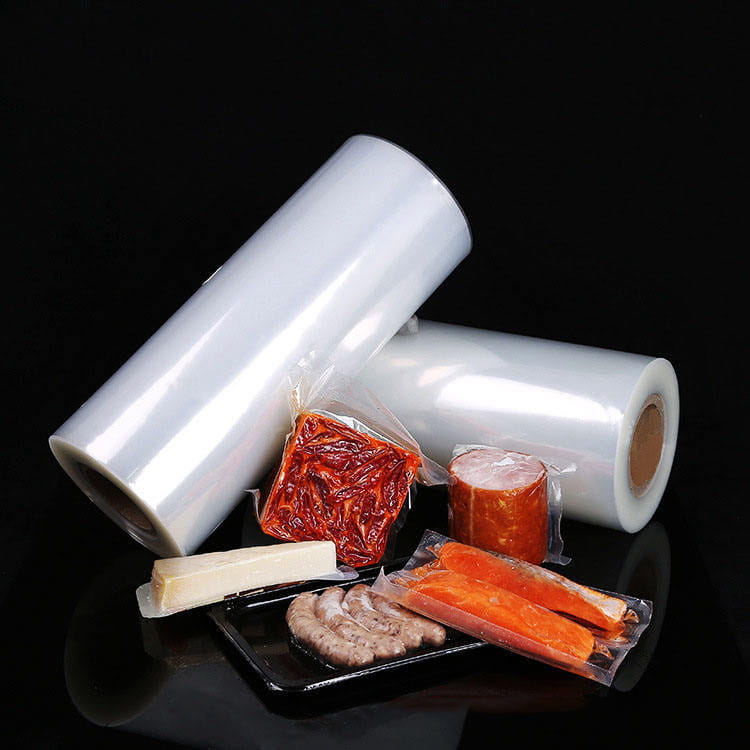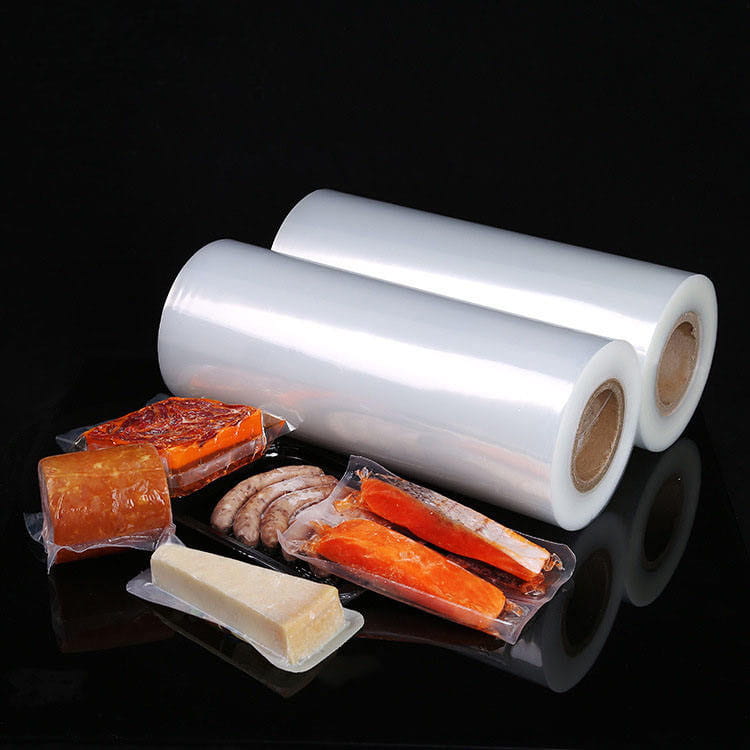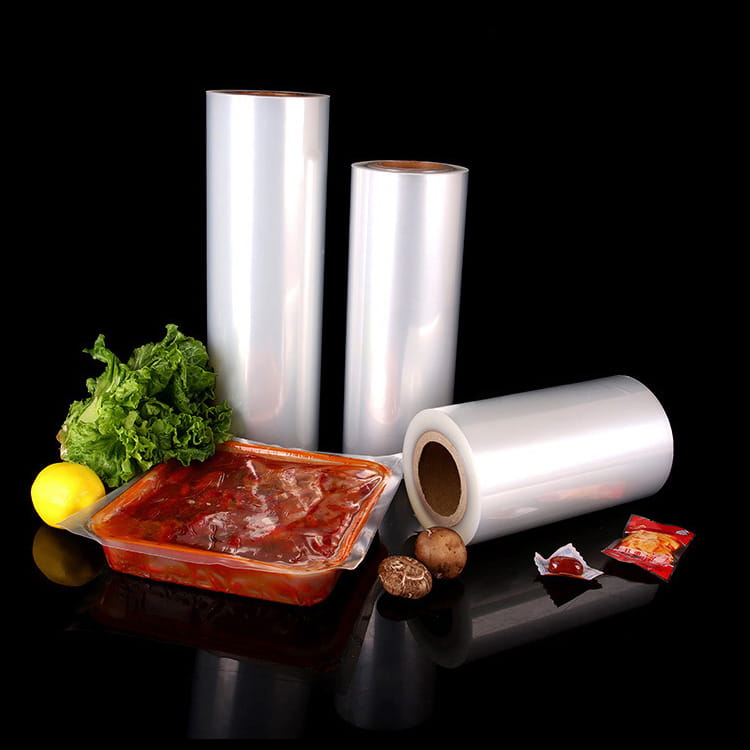


¿Qué son los materiales de embalaje de alta barrera?
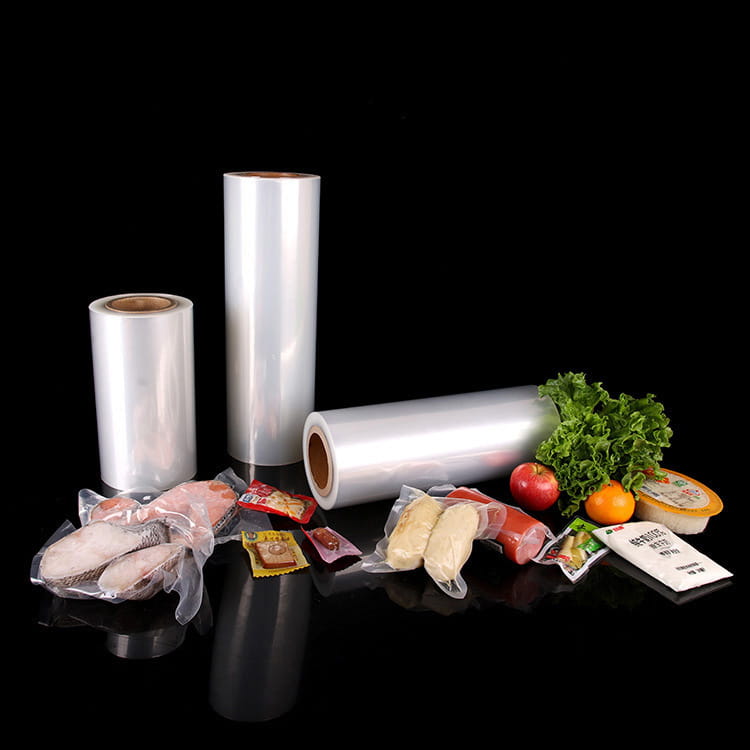
Los materiales de embalaje de alta barrera son películas o laminados especializados diseñados para bloquear la transmisión de oxígeno, humedad, luz y otros gases a velocidades extremadamente bajas. , extendiendo así la vida útil del producto y preservando la calidad. Estos materiales se utilizan ampliamente en envases de alimentos, productos farmacéuticos, productos electrónicos y dispositivos médicos, donde la exposición ambiental conduce a una rápida degradación del producto.
En términos prácticos, un material de embalaje se clasifica como de "alta barrera" cuando su tasa de transmisión de oxígeno (OTR) cae por debajo 1 cc/m²/día y su tasa de transmisión de vapor de agua (WVTR) está por debajo 1 g/m²/día . Alcanzar estos umbrales requiere seleccionar polímeros inherentemente ricos en barreras o combinar múltiples capas de materiales mediante procesos de coextrusión o laminación.
Propiedades de barrera clave y contra qué protegen
Las diferentes aplicaciones de embalaje exigen protección frente a diferentes amenazas. Comprender qué propiedad de barrera es más importante ayuda a seleccionar el material adecuado:
| Tipo de barrera | Lo que bloquea | Aplicaciones típicas | Métrica clave |
|---|---|---|---|
| Barrera de oxígeno | Entrada de O₂ que provoca oxidación. | Carne, queso, snacks, café. | OTR < 1 cc/m²/día |
| Barrera de humedad | Vapor de agua que causa deterioro o apelmazamiento | Alimentos secos, productos farmacéuticos, electrónica. | WVTR < 1 g/m²/día |
| Barrera de luz | La luz ultravioleta/visible provoca la pérdida de nutrientes | Lácteos, aceites, vitaminas. | Transmitancia de luz < 1% |
| Barrera de aroma/sabor | Migración de sabores hacia adentro o hacia afuera | Café, especias, platos preparados. | Coeficiente de permeación |
| Barrera química | Solventes, productos químicos. | Envases industriales y médicos. | Clasificación de resistencia química |
La mayoría de las aplicaciones del mundo real requieren una combinación de propiedades de barrera. Por ejemplo, un producto cárnico fresco envasado al vacío necesita tanto Excelentes barreras contra el oxígeno y la humedad simultáneamente. , que las películas de una sola capa normalmente no pueden ofrecer.
Materiales comunes de alta barrera y sus características
Se utilizan varios polímeros base y recubrimientos para lograr un alto rendimiento de barrera. Cada uno tiene distintas fortalezas y compensaciones:
EVOH (alcohol etileno vinílico)
EVOH es uno de los materiales de barrera al oxígeno más eficaces disponibles, capaz de alcanzar valores OTR tan bajos como 0,01–0,1 cc·mm/m²/día/atm en condiciones secas. Sin embargo, su rendimiento de barrera disminuye significativamente con alta humedad, razón por la cual EVOH casi siempre se intercala entre capas resistentes a la humedad en estructuras multicapa. Se utiliza comúnmente en envases de alimentos para productos como salsas, jugos y carnes procesadas.
PVDC (cloruro de polivinilideno)
PVDC ofrece excelentes propiedades combinadas de barrera contra el oxígeno y la humedad y mantiene el rendimiento en una variedad de condiciones de humedad, una ventaja sobre el EVOH. Se aplica comúnmente como recubrimiento sobre películas orientadas. Los valores OTR para recubrimientos de PVDC normalmente oscilan entre 0,5 a 2 cc/m²/día . Su uso es cada vez más examinado debido al contenido de cloro y a preocupaciones de reciclabilidad.
PA (Poliamida / Nailon)
El nailon proporciona propiedades moderadas de barrera al oxígeno y excelente resistencia mecánica, resistencia a la perforación y termoformabilidad. A menudo se utiliza como capa estructural en películas formadoras multicapa. PA6 y PA6,6 son los grados más comunes en el envasado de alimentos.
Películas metalizadas (recubrimientos AlOx, SiOx)
Los finos recubrimientos de óxido inorgánico (óxido de aluminio (AlOx) y óxido de silicio (SiOx)) depositados sobre películas de PET u OPP ofrecen propiedades de barrera comparables a las del papel de aluminio, pero con la ventaja de transparencia óptica . Se utilizan cada vez más en bolsas de retorta y bolsas verticales donde la visibilidad del producto es importante.
Papel de aluminio
Los laminados de aluminio proporcionan una barrera esencialmente completa al oxígeno, la humedad, la luz y los aromas. Se utilizan en aplicaciones que exigen una protección absoluta, como productos farmacéuticos estériles de larga vida útil, envases de café y bolsas de retorta. La compensación es la opacidad y la menor reciclabilidad.
Coextrusión multicapa: cómo se construyen las películas formadoras de alta barrera
Un solo polímero rara vez ofrece todas las propiedades requeridas. Coextrusión multicapa es la tecnología dominante para producir películas de embalaje de alto rendimiento combinando las fortalezas de diferentes resinas en una estructura única e integrada.
un tipico Película formadora de alta barrera utilizado en aplicaciones de termoformado puede consistir en 7 a 9 capas , cada uno de los cuales contribuye con una función específica:
- Capas estructurales exteriores (por ejemplo, PA o PP): resistencia mecánica, resistencia a la perforación, termoformabilidad
- Capa de barrera central (p. ej., EVOH): barrera al oxígeno
- Atar capas (resinas adhesivas): une polímeros incompatibles sin delaminación
- Capa selladora (p. ej., PE o PP): integridad del termosellado y cumplimiento del contacto con el producto
La arquitectura de coextrusión de 9 capas permite un ajuste preciso del espesor total de la película (normalmente 100–400 micras para formar películas), rendimiento de barrera y comportamiento de formación. En comparación con las estructuras laminadas, las películas coextruidas ofrecen una mejor adhesión entre capas, sin riesgo de migración del adhesivo y un proceso de producción más ágil.
Los puntos de referencia de rendimiento clave para películas formadoras de alta barrera de grado termoformado incluyen:
- OTR: < 5 cc/m²/día (a menudo < 1 cc/m²/día para calidades premium)
- WVTR: < 3 g/m²/día
- Profundidad de formación: hasta 80-120 milímetros dependiendo de la estructura
- Rango de temperatura de funcionamiento: adecuado tanto para aplicaciones refrigeradas como congeladas
Aplicaciones de materiales de embalaje de alta barrera por industria
Envasado de alimentos
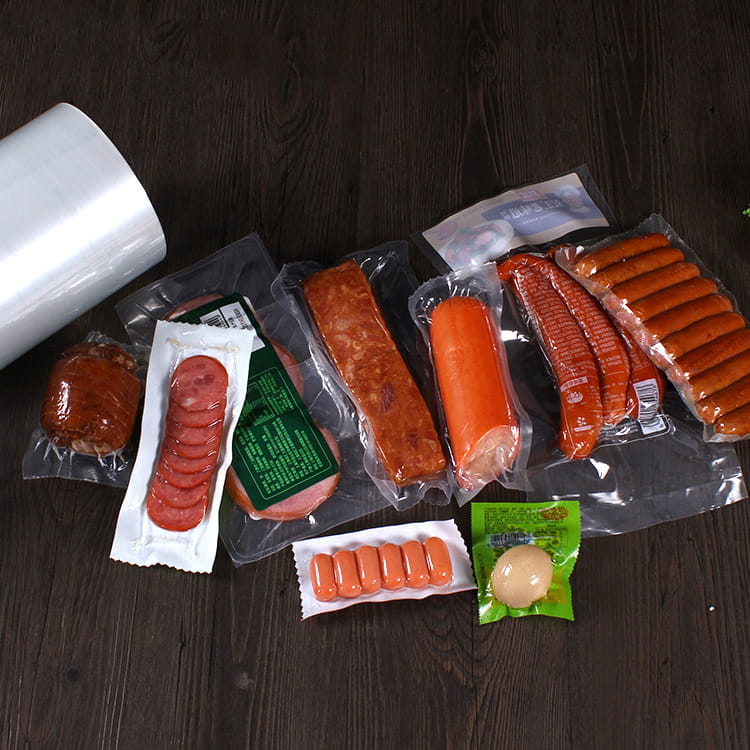
Este es el segmento de aplicaciones más grande. Las películas de alta barrera se utilizan para el envasado superficial al vacío (VSP) de carnes y mariscos frescos, el envasado en atmósfera modificada (MAP) de comidas preparadas, bandejas termoformadas para productos delicatessen y bolsas flexibles para salsas y sopas. Ampliación de la vida útil de 5 a 7 días a 21 a 28 días Esto se logra comúnmente con envasado al vacío de alta barrera para carnes rojas frescas.
Embalaje farmacéutico
Los blísteres para tabletas y cápsulas requieren un control estricto de la humedad y el oxígeno para mantener la estabilidad del medicamento y el cumplimiento normativo. Se utilizan laminados de láminas conformadas en frío y películas termoformables de alta barrera, con selección basada en el perfil de sensibilidad del fármaco.
Embalaje de dispositivos médicos
Los sistemas de barrera estériles para instrumentos e implantes quirúrgicos deben mantener la esterilidad durante toda la vida útil indicada del producto, que puede ser 3 a 5 años o más . Las películas de alta barrera utilizadas aquí también deben ser compatibles con métodos de esterilización como el gas EO, la irradiación gamma o el vapor.
Electrónica
Los componentes sensibles a la humedad, como OLED, sensores y placas de circuitos, requieren embalajes con valores WVTR ultrabajos, a veces inferiores. 10⁻⁴ g/m²/día . En este segmento se utilizan películas barrera multicapa especializadas con recubrimientos inorgánicos.
Factores a considerar al seleccionar materiales de embalaje de alta barrera
Elegir el material de alta barrera adecuado implica equilibrar múltiples factores técnicos y comerciales:
- Nivel de barrera requerido : Haga coincidir los objetivos de OTR/WVTR con la sensibilidad real del producto y la vida útil objetivo: el exceso de ingeniería aumenta los costos innecesariamente.
- Método de procesamiento : El termoformado, VFFS, HFFS y la fabricación de bolsas imponen diferentes exigencias mecánicas a la película.
- Requisitos térmicos : El almacenamiento en autoclave, pasteurización o congelador requiere diferentes químicas de polímeros.
- Cumplimiento normativo : Las regulaciones sobre contacto con alimentos, productos farmacéuticos y dispositivos médicos varían según la región y deben confirmarse para cada material.
- Perfil de sostenibilidad : Las estructuras monomateriales o las películas multicapa reciclables tienen cada vez más prioridad para cumplir con los requisitos de responsabilidad ampliada del productor (EPR).
- Propiedades ópticas : El hecho de que el paquete deba ser transparente, translúcido u opaco afecta las opciones de material y revestimiento.
- Sellabilidad : El rango de termosellado, la resistencia del sellado y las características de pelado deben coincidir con la línea de llenado y los requisitos del uso final.
Tendencias de sostenibilidad en envases de alta barrera
Las estructuras tradicionales de barrera multicapa han sido objeto de escrutinio porque los laminados de polímeros mixtos son difíciles de reciclar en los flujos municipales estándar. Se están desarrollando varios enfoques para abordar esto:
- Películas barrera totalmente de poliolefina : Reemplazo de capas de PA y PET con PE o PP con funcionalidad de barrera para crear estructuras reciclables monomateriales.
- Recubrimientos de barrera más delgados : Las tecnologías avanzadas de revestimiento de AlOx y SiOx reducen la cantidad de material de barrera necesario al tiempo que mantienen o mejoran el rendimiento.
- Resinas barrera de base biológica : Los revestimientos de barrera a base de Bio-EVOH y PLA están entrando en uso comercial, aunque el rendimiento a escala aún está en desarrollo.
- Degradación : La mejora de la eficiencia de la barrera por unidad de espesor reduce el uso total del material sin sacrificar la protección de la vida útil.
El consenso de la industria es que Reducir el desperdicio de alimentos mediante envases de barrera eficaces ofrece un beneficio medioambiental neto. incluso cuando se tiene en cuenta la huella del propio material de embalaje, un hecho cada vez más reconocido en los estudios de evaluación del ciclo de vida (LCA).
Preguntas frecuentes: materiales de embalaje de alta barrera
P1: ¿Cuál es la diferencia entre el embalaje barrera y el embalaje estándar?
El embalaje estándar proporciona protección física básica. El embalaje de barrera bloquea además la transmisión de gases (O₂, CO₂), humedad, luz y aromas a tasas considerablemente bajas, lo que prolonga significativamente la vida útil del producto y mantiene la calidad.
P2: ¿Qué hace que EVOH sea una barrera de oxígeno tan eficaz?
La estructura molecular del EVOH contiene grupos hidroxilo que forman una red cristalina densa con un volumen libre muy bajo, lo que hace extremadamente difícil que las moléculas de oxígeno penetren. Su OTR en condiciones secas se encuentra entre los más bajos de cualquier polímero disponible comercialmente.
P3: ¿Se pueden utilizar películas de alta barrera para aplicaciones de llenado en caliente o de autoclave?
Sí, pero la selección del polímero debe adaptarse al proceso térmico. Las estructuras de grado de retorta suelen utilizar selladores a base de PP y capas de barrera termoestables que pueden soportar temperaturas de 121 °C o más sin delaminación ni degradación de la barrera.
P4: ¿Para qué se utiliza una película formadora de alta barrera?
Está diseñado específicamente para procesos de termoformado: la película se calienta y se le da forma de bandejas, vasos o cavidades en líneas de envasado automatizadas. Combina la capacidad de embutición profunda con un alto rendimiento de barrera contra el oxígeno y la humedad, comúnmente utilizado para envasado de carne fresca, queso y comidas preparadas.
P5: ¿Cuántas capas suele tener una película que forma una alta barrera?
Las películas comerciales que forman una alta barrera suelen tener de 5 a 9 capas. Las estructuras coextruidas de nueve capas permiten el ajuste más preciso de las propiedades de barrera, mecánicas y de sellado dentro de una única película integrada.
P6: ¿Los materiales de embalaje de alta barrera son seguros para los alimentos?
Deben cumplir con las regulaciones aplicables sobre contacto con alimentos (como el Reglamento de la UE 10/2011 o FDA 21 CFR en los EE. UU.). Los proveedores acreditados proporcionan documentación completa de cumplimiento normativo para cada material. Confirme siempre el cumplimiento de su producto y mercado específicos.
P7: ¿Cómo sé qué nivel OTR o WVTR necesito?
Esto depende de la sensibilidad al oxígeno y la humedad del producto, la vida útil prevista, las condiciones de almacenamiento y el volumen del espacio libre. Los tecnólogos de envasado suelen utilizar modelos de permeación específicos del producto o estudios de vida útil para determinar la especificación de barrera requerida.