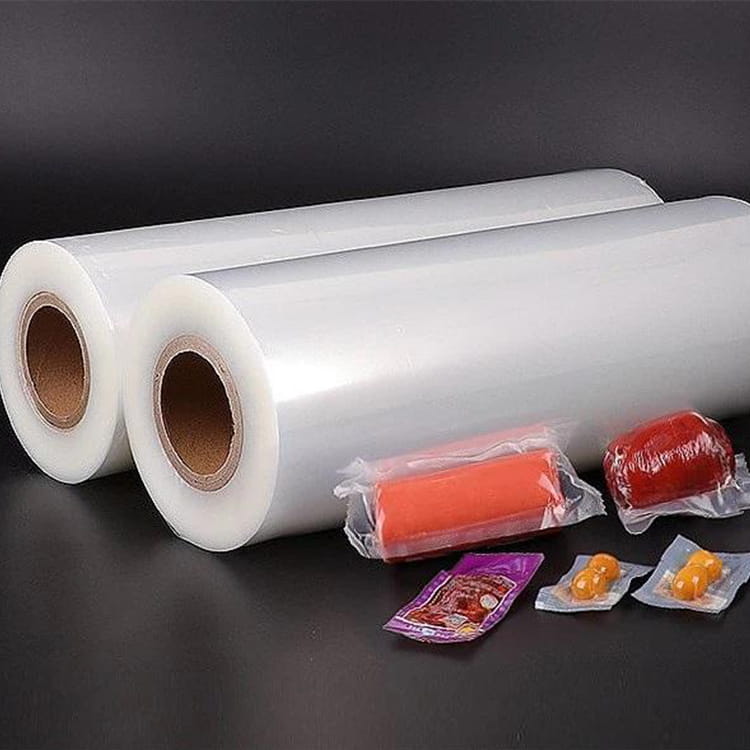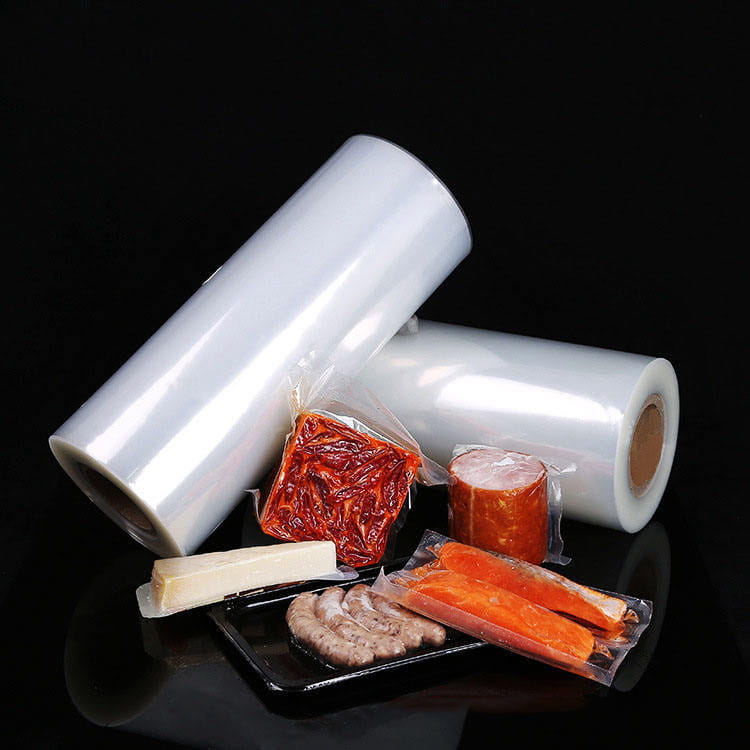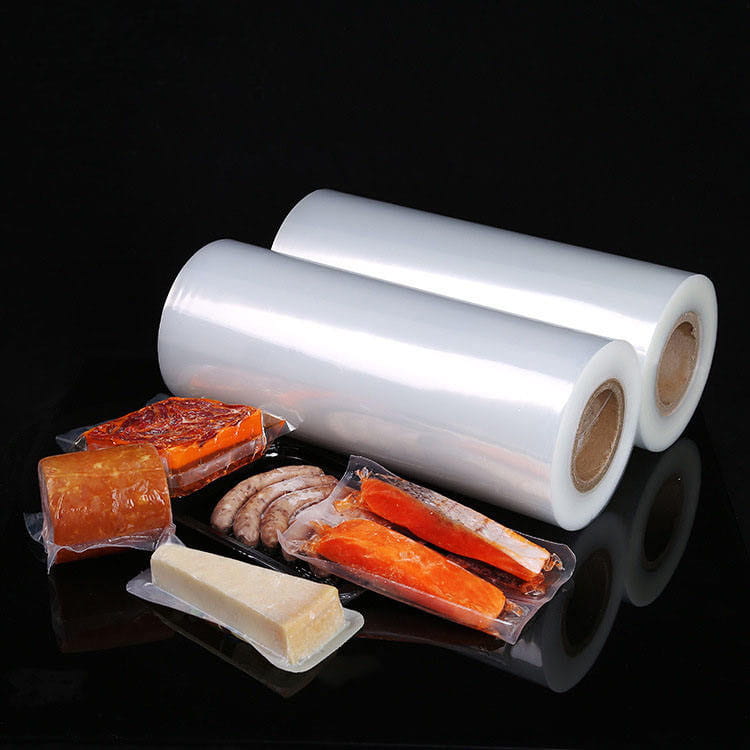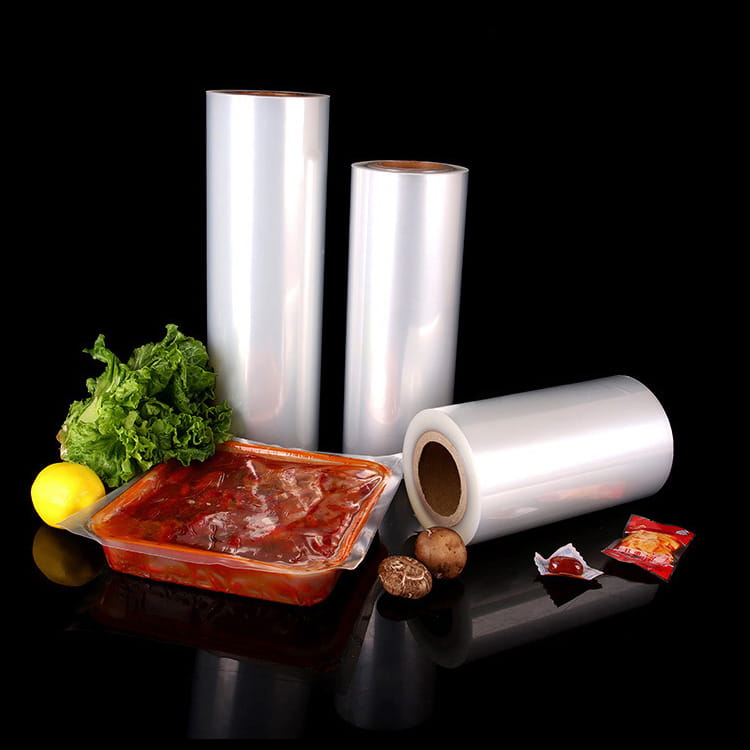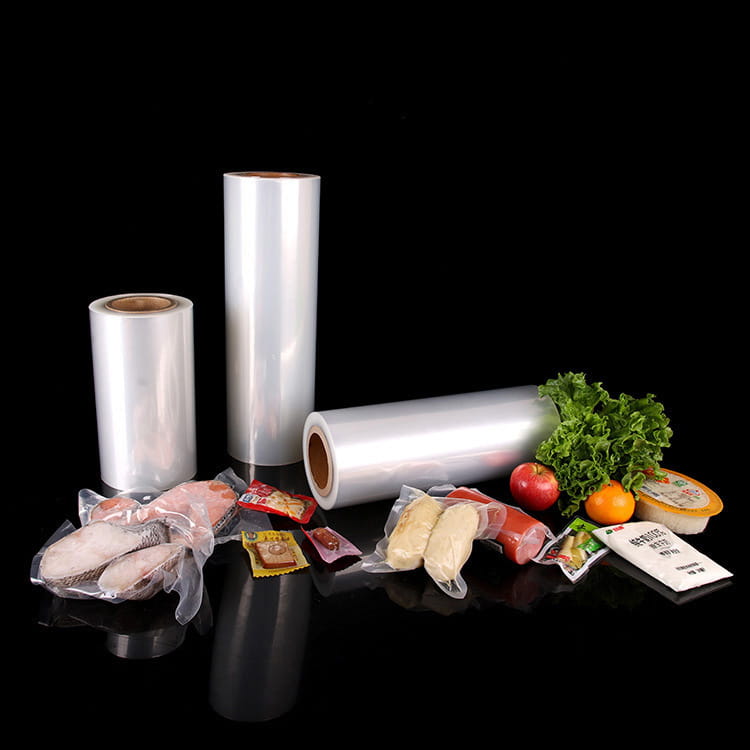


Qué hacen realmente las películas de embalaje de alta barrera
Las películas de embalaje de alta barrera protegen los productos al reducir drásticamente la transmisión de oxígeno, humedad, luz y otros gases a través de la pared del embalaje. Esta no es una mejora marginal: las películas de barrera pueden reducir las tasas de transmisión de oxígeno (OTR) por debajo de 0,5 cc/m²/día, en comparación con las películas de polietileno estándar que pueden permitir entre 1.000 y 3.000 cc/m²/día. El resultado es un embalaje que prolonga activamente la integridad del producto, no sólo lo envuelve.
Estas películas se utilizan ampliamente en envases de alimentos, productos farmacéuticos, productos electrónicos y dispositivos médicos donde la contaminación o degradación es inaceptable. La principal ventaja es simple: Las películas de alta barrera crean un ambiente sellado que las películas estándar no pueden replicar.
Vida útil prolongada sin conservantes
Una de las ventajas comercialmente más importantes de los envases de alta barrera es la capacidad de prolongar la vida útil del producto sin aumentar los conservantes artificiales. Para carnes procesadas, quesos y alimentos listos para comer, se ha demostrado que las películas de barrera prolongan la vida útil al 2 a 5 veces en comparación con los envases convencionales.
Esto funciona porque la oxidación y el crecimiento microbiano, las dos causas principales del deterioro, requieren oxígeno. Al limitar la entrada de oxígeno a niveles cercanos a cero, las películas de barrera ralentizan significativamente estos procesos. Por ejemplo:
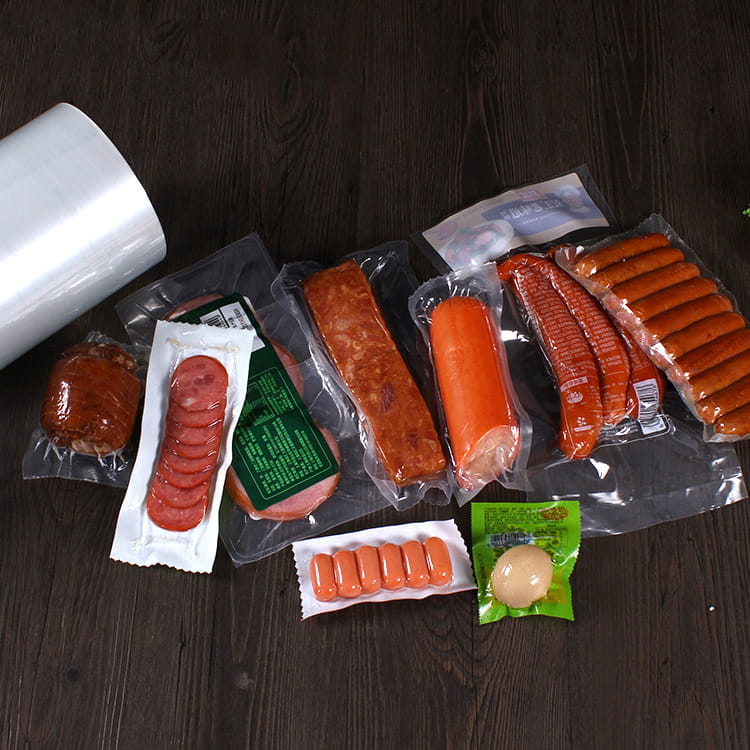
- Embutidos envasados al vacío en film de alta barrera: vida útil de 60 a 90 días frente a 14 a 21 días en envoltorio estándar
- Quesos duros: se amplía la vida útil de 30 días a más de 120 días en envases de atmósfera modificada con film barrera
- Bocadillos secos: mantienen el sabor crujiente y el sabor durante 9 a 18 meses frente a 3 a 6 meses
Esto reduce directamente el desperdicio de alimentos a nivel minorista y de consumo, un beneficio económico y ambiental mensurable.
Rendimiento superior de barrera contra el oxígeno y la humedad
No todas las películas de barrera son iguales. El rendimiento de una película de barrera se mide mediante dos métricas principales: Tasa de transmisión de oxígeno (OTR) y Tasa de transmisión de vapor de agua (WVTR) . Las películas de alta barrera alcanzan valores extremadamente bajos en ambos.
| Tipo de película | OTR (cc/m²/día) | WVTR (g/m²/día) | Aplicación típica |
| Película de PE estándar | 1.000–3.000 | 5–15 | Embalaje general |
| Película barrera basada en EVOH | 0,1–1,0 | 1–3 | Alimentos, envases médicos. |
| Película recubierta de PVDC | 0,5–3,0 | 0,5–2,0 | Blísteres farmacéuticos |
| Película coextruida de alta barrera | <0,5 | <1.0 | Carne, queso, dispositivos médicos. |
Película de alta barrera superior e inferior Las soluciones que utilizan tecnología de coextrusión combinan múltiples capas funcionales en una sola estructura, logrando resistencia al oxígeno y a la humedad sin adhesivos de laminación, lo que da como resultado una barrera más limpia y consistente con una mejor integridad del sellado.
Integridad estructural y resistencia a la perforación
Las películas de alta barrera están diseñadas no sólo para ofrecer resistencia química sino también para ofrecer durabilidad física. Las películas de barrera coextruidas multicapa suelen incluir capas estructurales como poliamida (nylon) o poliéster que contribuyen a:
- Alta resistencia a la perforación — crítico para productos con bordes afilados como huesos en envases de carne o instrumentos médicos
- Resistencia a las grietas por flexión — mantiene la integridad de la barrera incluso después de repetidas flexiones o manipulaciones durante el envío
- Estabilidad dimensional — resiste el estiramiento y la distorsión en líneas de envasado de alta velocidad
En términos prácticos, una película de barrera coextruida de 5 capas puede lograr una resistencia a la perforación de más de 15 N — significativamente mayor que las alternativas laminadas básicas o de una sola capa, reduciendo las fallas de embalaje durante el tránsito en márgenes mensurables.
Versatilidad en aplicaciones de termoformado y tapado
Las películas de alta barrera están diseñadas para funcionar en una amplia gama de formatos de embalaje. Tanto las aplicaciones web superiores (tapa) como inferiores (formación) se benefician de las propiedades de la película de barrera, lo que las hace adecuadas para:
- Bandejas termoformadas para carne fresca y procesada
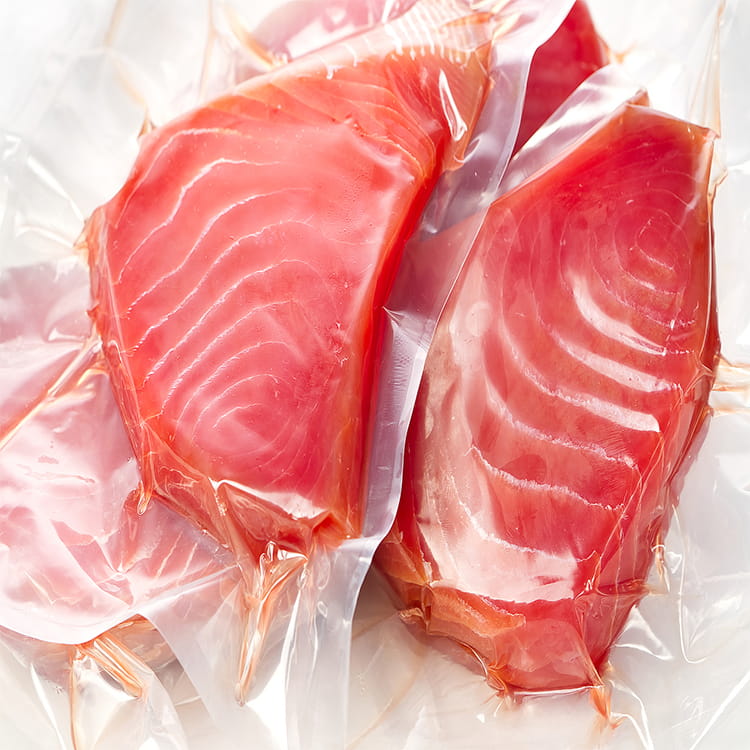
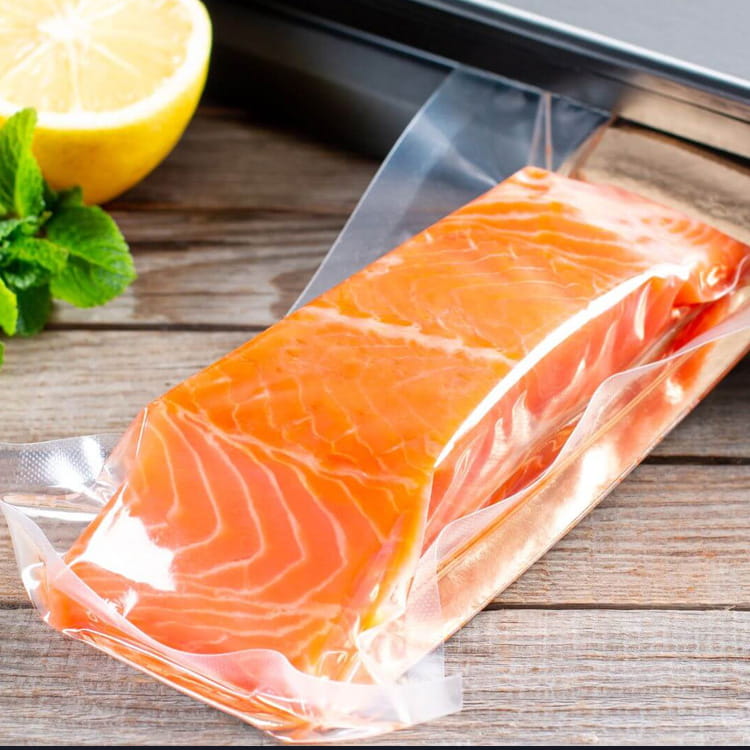
- Envasado skin al vacío (VSP) para productos del mar y aves de corral al por menor
- Envasado en atmósfera modificada (MAP) para productos delicatessen
- Blísteres para comprimidos y cápsulas farmacéuticas.
- Bolsas estériles para instrumentos quirúrgicos y dispositivos médicos.
La capacidad de utilizar una película de barrera tanto en la red de formación como en la de tapa (superior e inferior) significa que toda la cavidad sellada está protegida, no solo un lado. Este enfoque de sistema cerrado es lo que hace que el envasado al vacío y MAP sea eficaz.
Compatibilidad con líneas de envasado de alta velocidad
La fabricación moderna de alimentos y productos farmacéuticos opera con un alto rendimiento. Las películas de alta barrera están diseñadas para funcionar de manera confiable en máquinas automatizadas de termoformado y envoltura fluida sin ralentizar la producción. Las propiedades clave que favorecen el proceso incluyen:
- Fuerza de sellado constante — las capas de termosellado están formuladas para sellados repetibles en una amplia ventana de temperatura (normalmente 120–180 °C)
- Espesor uniforme — el control estricto del calibre (±2–3%) previene fallas en el sello y la formación de inconsistencias
- Bajo coeficiente de fricción (COF) — permite una alimentación fluida de la película y reduce los atascos en las líneas horizontales de formado, llenado y sellado (HFFS)
- Profundidad de formado consistente — Las películas de barrera termoformables pueden alcanzar relaciones de estiramiento de hasta 1:3 sin que falle la capa de barrera.
El tiempo de inactividad debido a fallas en el empaque es costoso. Las películas diseñadas para lograr consistencia en el proceso reducen los paquetes rechazados y las paradas de línea, una ventaja operativa directa.
Necesidad reducida de embalaje secundario
Dado que el embalaje primario de alta barrera proporciona por sí solo protección suficiente, los fabricantes a menudo pueden eliminar o simplificar las capas de embalaje secundario . Esto reduce los costos totales del material de embalaje, disminuye el peso del envío y disminuye el desperdicio general.
Por ejemplo, un producto que anteriormente requería una bolsa primaria más una envoltura de aluminio exterior puede necesitar solo una única bandeja termoformada de alta barrera con una película de tapa, lo que reduce el uso de material entre un 30 % y un 50 % y reduce los costos de embalaje secundario en consecuencia.
Esta simplificación también beneficia la presentación minorista: un único paquete de barrera transparente proporciona visibilidad completa del producto sin envoltorio adicional, lo que las investigaciones vinculan constantemente con mejores decisiones de compra de los consumidores.
Idoneidad para categorías de productos sensibles
Las películas de alta barrera son particularmente críticas en categorías donde la degradación del producto tiene consecuencias de seguridad o eficacia, no solo consecuencias de calidad:
- Productos farmacéuticos : Los ingredientes activos de las tabletas y cápsulas pueden degradarse en presencia de humedad u oxígeno. Las películas de barrera para ampollas mantienen la estabilidad del fármaco durante toda su vida útil, que puede ser de 24 a 36 meses.
- Dispositivos médicos : Los dispositivos médicos estériles requieren un embalaje que mantenga la esterilidad desde la fabricación hasta el punto de uso. Las bolsas de barrera probadas según las normas ISO 11607 lo garantizan.
- Electrónica : Los componentes sensibles a la humedad (como PCB y sensores) se envían en bolsas de barrera con desecantes para evitar la corrosión durante el transporte.
- Alimentos de alto valor : Productos como el café especial, los quesos premium y las carnes curadas justifican el costo incremental del embalaje de barrera debido al valor económico de evitar el deterioro.
Preguntas frecuentes
P1: ¿Cuál es la principal diferencia entre la película de embalaje estándar y la película de embalaje de alta barrera?
Las películas estándar ofrecen una resistencia mínima a la transmisión de gases y humedad. Las películas de alta barrera utilizan materiales especializados (como EVOH, PVDC o capas de nailon coextruido) para reducir OTR y WVTR a niveles muy bajos, a menudo por debajo de 1 cc/m²/día y 1 g/m²/día respectivamente.
P2: ¿Qué significa "película de alta barrera superior e inferior" en el embalaje?
Se refiere al uso de una película de alta barrera tanto para la red de formación del fondo (la bandeja o cavidad) como para la red de tapa superior (la capa de sellado). El uso de una película de barrera en ambos lados garantiza que todo el entorno del paquete sellado esté protegido del intercambio de gases.
P3: ¿Las películas de alta barrera son adecuadas para envases transparentes?
Sí. Muchas películas coextruidas de alta barrera son ópticamente transparentes, lo que permite una visibilidad total del producto manteniendo el rendimiento de la barrera. Las estructuras basadas en EVOH en particular pueden lograr una alta claridad con excelentes propiedades de barrera.
P4: ¿Se pueden utilizar películas de alta barrera en envases en atmósfera modificada (MAP)?
Sí. MAP se basa en reemplazar la atmósfera interna con una mezcla de gases específica (como CO₂ y N₂). Las películas de alta barrera son esenciales para MAP porque evitan que la atmósfera modificada se disipe a través de la pared del embalaje con el tiempo.
P5: ¿Qué industrias utilizan con mayor frecuencia películas de embalaje de alta barrera?
Los usuarios principales son el procesamiento de alimentos (carne, lácteos, snacks, comidas preparadas), productos farmacéuticos (blisters, bolsas), dispositivos médicos (bolsas esterilizadas) y productos electrónicos (bolsas con barrera contra la humedad). Cualquier producto sensible al oxígeno, la humedad o la contaminación puede beneficiarse.
P6: ¿Cómo se prueba el rendimiento de barrera de una película?
La OTR normalmente se mide según las normas ASTM D3985 o ISO 15105-2, y la WVTR se mide según ASTM F1249 o ISO 15106-3. Estas pruebas estandarizadas permiten una comparación consistente entre tipos de películas y proveedores.